Как проверить базирование отдельно от робота: повторные установки, сравнение гнёзд, износ упоров, сварочная деформация и регистрация результатов.
Повторяемость не равна точности робота
Робот выполняет движение относительно заданных координат, а оснастка должна воспроизводимо устанавливать детали. Если положение сборки меняется, точное повторение программы не решает проблему. Разделите погрешности детали, базирования, инструмента и движения. Ниже приведён редакционный план диагностики и оформления испытания, а не конструкторский расчёт приспособления. Требуемые допуски, нагрузки и порядок безопасной проверки определяют по проекту, технологии и документации комплекса. Изменение зажимов или упоров не следует выполнять как неформальную корректировку на работающем оборудовании.
Опишите базы и цепочку размеров
На актуальном чертеже укажите базовые поверхности, точки опоры и контролируемые параметры сборки. Запишите, какие размеры приходят с заготовкой, а какие формируются при установке. Проверяемая координата должна иметь понятную связь с соединением, а не просто удобное место измерения. Отметьте доступ после зажима и после сварки: эти состояния могут различаться. Если редакция детали изменилась, проверьте её совместимость с оснасткой до оценки серии. Неполная карта базирования не позволяет отличить неверно изготовленную деталь от неверно установленной правильной детали.
Повторные установки одной детали
Начните с предусмотренного плана повторных установок одной идентифицированной контрольной детали. В каждой записи сохраняйте положение, состояние зажимов и результаты измерений относительно одинаковых баз. Число повторов, средства измерений и допустимое рассеяние задают по задаче. Такая проверка помогает отделить влияние установки от различий заготовок, но не подтверждает пригодность всей номенклатуры. Не заменяйте повторную установку серией измерений без извлечения детали, если исследуется именно базирование. В протоколе должно быть ясно, какая операция действительно повторялась и что оставалось неизменным.
Разные детали и гнёзда оснастки
Следующий этап сравнивает представительные детали и предусмотренные гнёзда. Для каждого результата сохраните идентификатор заготовки, гнезда и редакцию оснастки. Если проблема проявляется только на одном месте, проверьте соответствующий упор и состояние установки до общей коррекции программы. При влиянии партии заготовок потребуется анализ входных размеров. Не смешивайте результаты разных гнёзд в один средний показатель без раздельного просмотра. Среднее может скрыть устойчивый противоположный сдвиг двух позиций. Замена детали и смена оператора должны быть различимы в записях, иначе источник рассеяния останется неизвестным.
Состояние после сварки и обслуживания
Отделите геометрию сборки до сварки от изменения во время и после неё. Зажим может удерживать деталь в одном состоянии, а после освобождения проявится деформация. Оценку проводите по согласованному плану, а не только в удобный момент. Износ, загрязнение баз, ремонт и смена упоров требуют предусмотренной проверки. Запишите, какие поверхности обслуживали и какой результат получили. Не компенсируйте механическое ухудшение постоянными изменениями координат без оценки причины. Любое обслуживание внутри ячейки выполняют по установленному безопасному порядку, а не во время автоматического цикла.
Учебный разбор двух гнёзд
В вымышленном упражнении у первого гнезда начало шва стабильно, у второго наблюдается постоянное смещение. Учащиеся сравнивают одну контрольную деталь в обоих местах и сохраняют результаты повторных установок. После предусмотренной проверки выявляют несоответствие положения упора второго гнезда. Согласованное исправление проверяют повторно, отдельно от изменения программы. Пример не доказывает, что такой симптом всегда вызван упором, и не задаёт способ ремонта. Он показывает, почему раздельные данные полезнее общего среднего и почему сначала нужно отделить оснастку от траектории.
Карта состояния и изменений
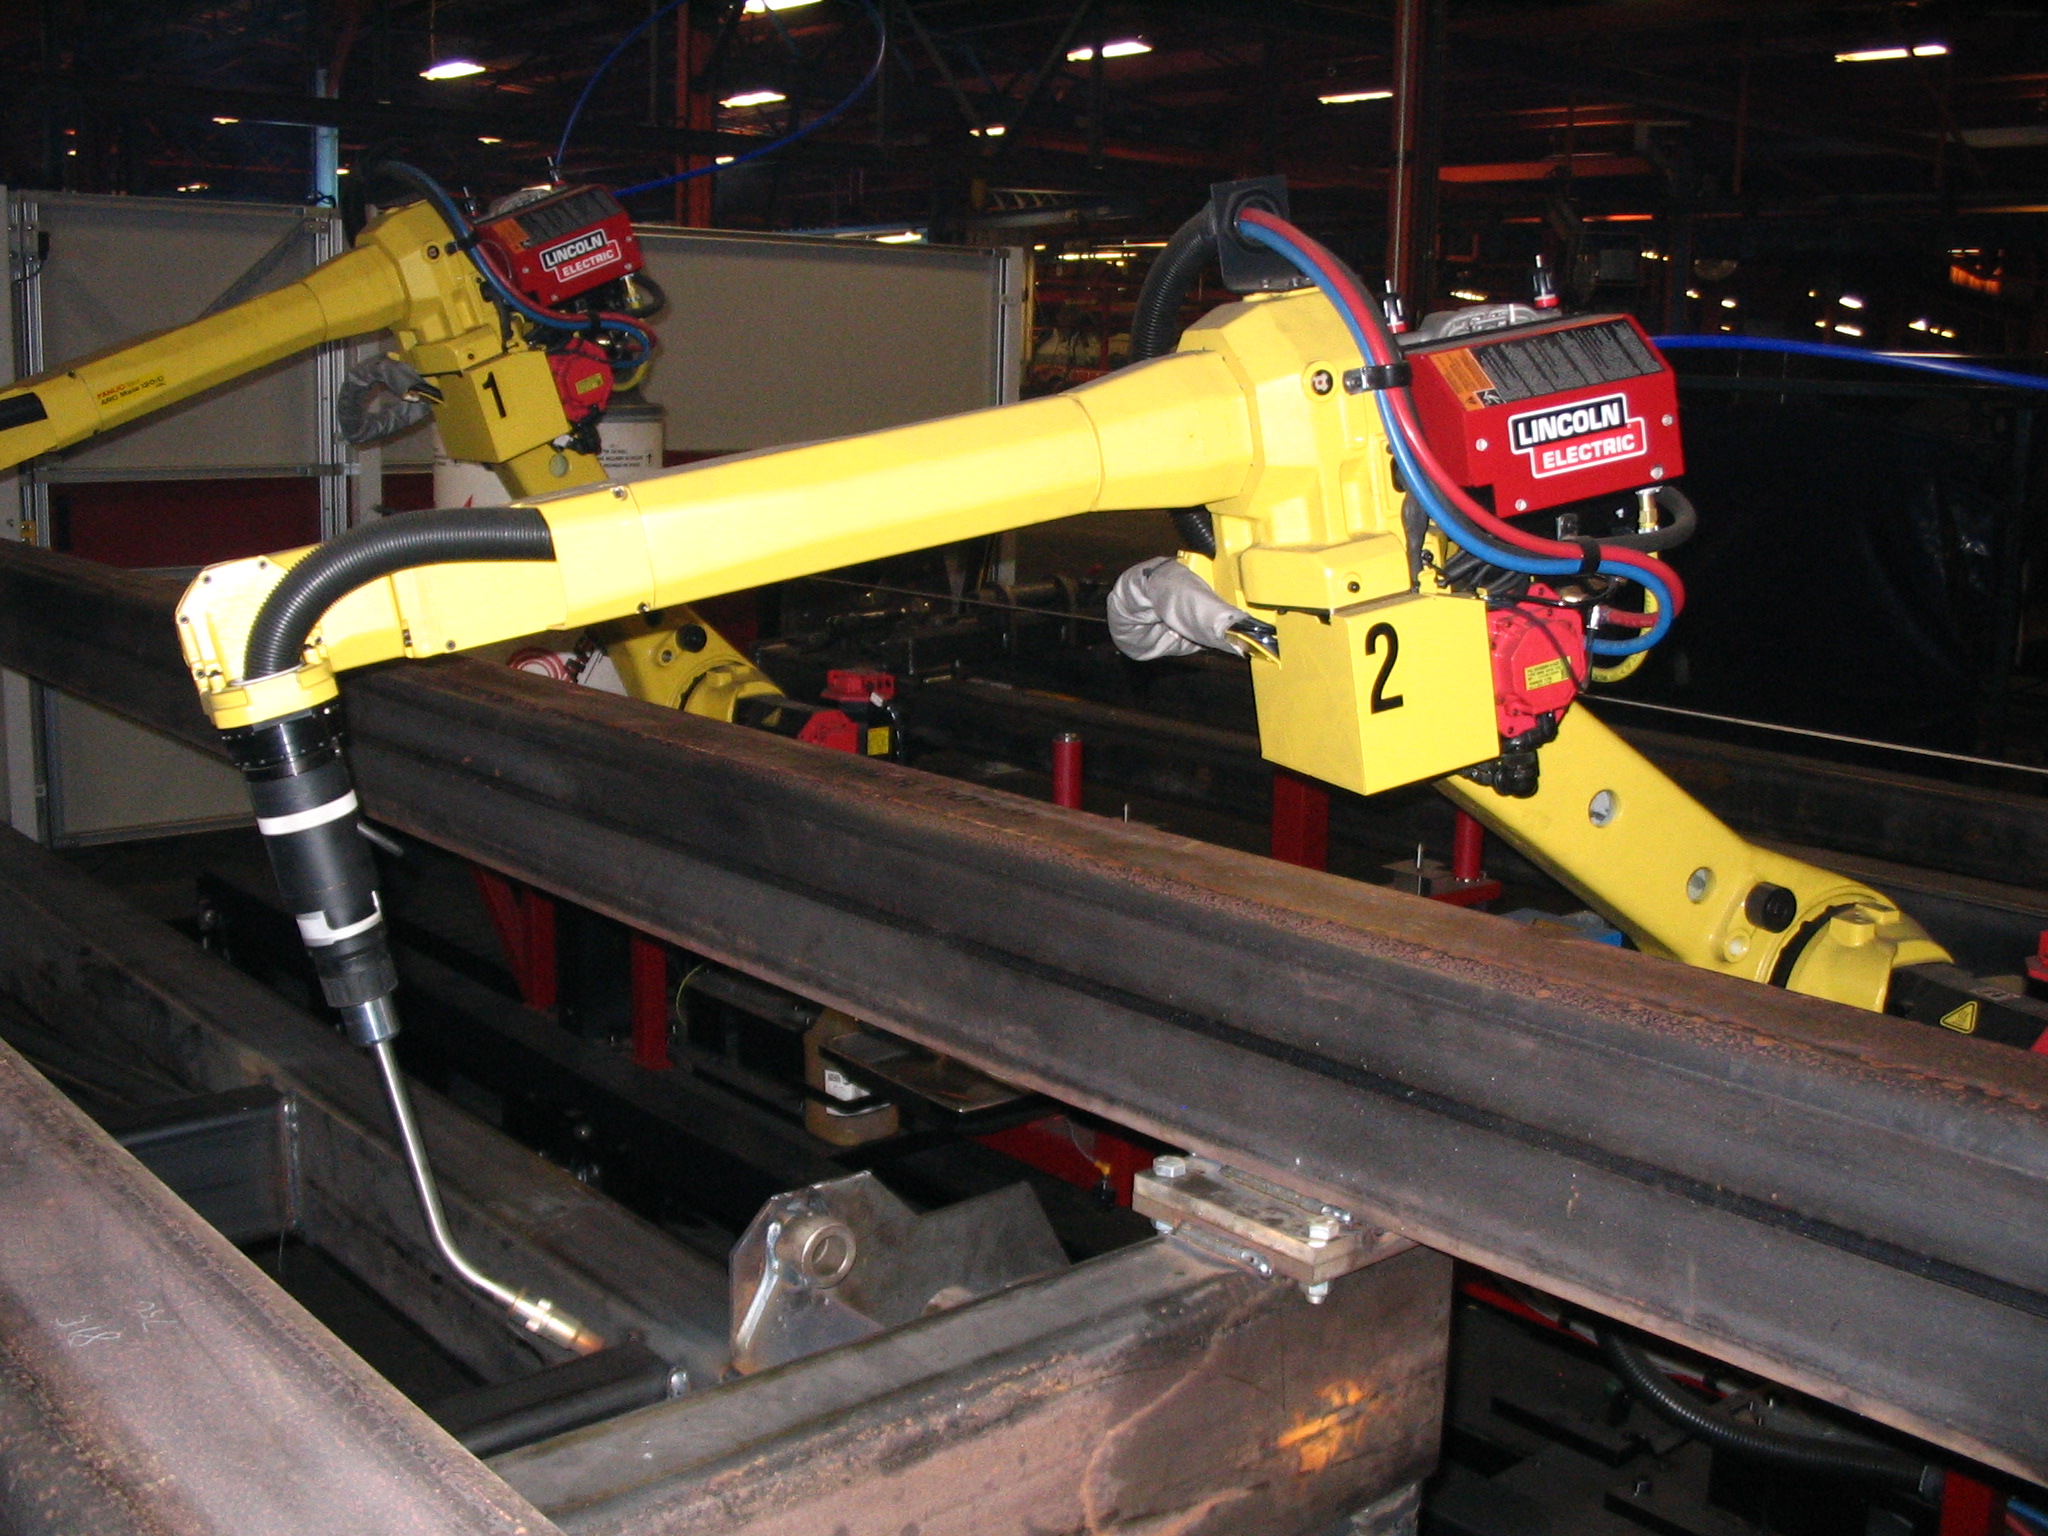
В карте оснастки храните редакцию, перечень гнёзд, контрольные базы, результаты проверок и сведения об обслуживании. Свяжите изменение с причинами, исполнителем и разрешённой областью использования. Укажите изделия и программы, которые зависят от этой конфигурации. Старую версию сохраняйте, но не допускайте её случайного использования вместо действующей. Фотография упора полезна для идентификации; она не подтверждает его размер, жёсткость или пригодность. Если изменение затрагивает уже изготовленные детали, вопрос их оценки передают ответственным за технологию и качество, с сохранением исходных записей.
Основание для выпуска серии
Принятую оснастку описывают через конкретные изделия, состояние сборки и подтверждённые параметры, а не через общую фразу «работает нормально». Результат проверки базирования не заменяет испытания сварочного процесса и контроль продукции. Слежение за стыком также не освобождает от определения допустимой сборки. Материал остаётся предварительным практическим разбором и не является заключением о соответствии приспособления. Если измерительный способ не различает требуемую погрешность или геометрия меняется неучтённым образом, проверку нельзя считать закрытой: нужны дополнительные данные и предусмотренное инженерное решение.
Источники и основания
TWI: требования автоматизации к положению и ориентации деталейTWI: различия между теоретической и фактической геометриейФото: Phasmatisnox, CC BY 3.0 (кадрирование при показе)Лицензия фотографии: Creative Commons Attribution 3.0Редакционная версия. Независимая предметная проверка не завершена.