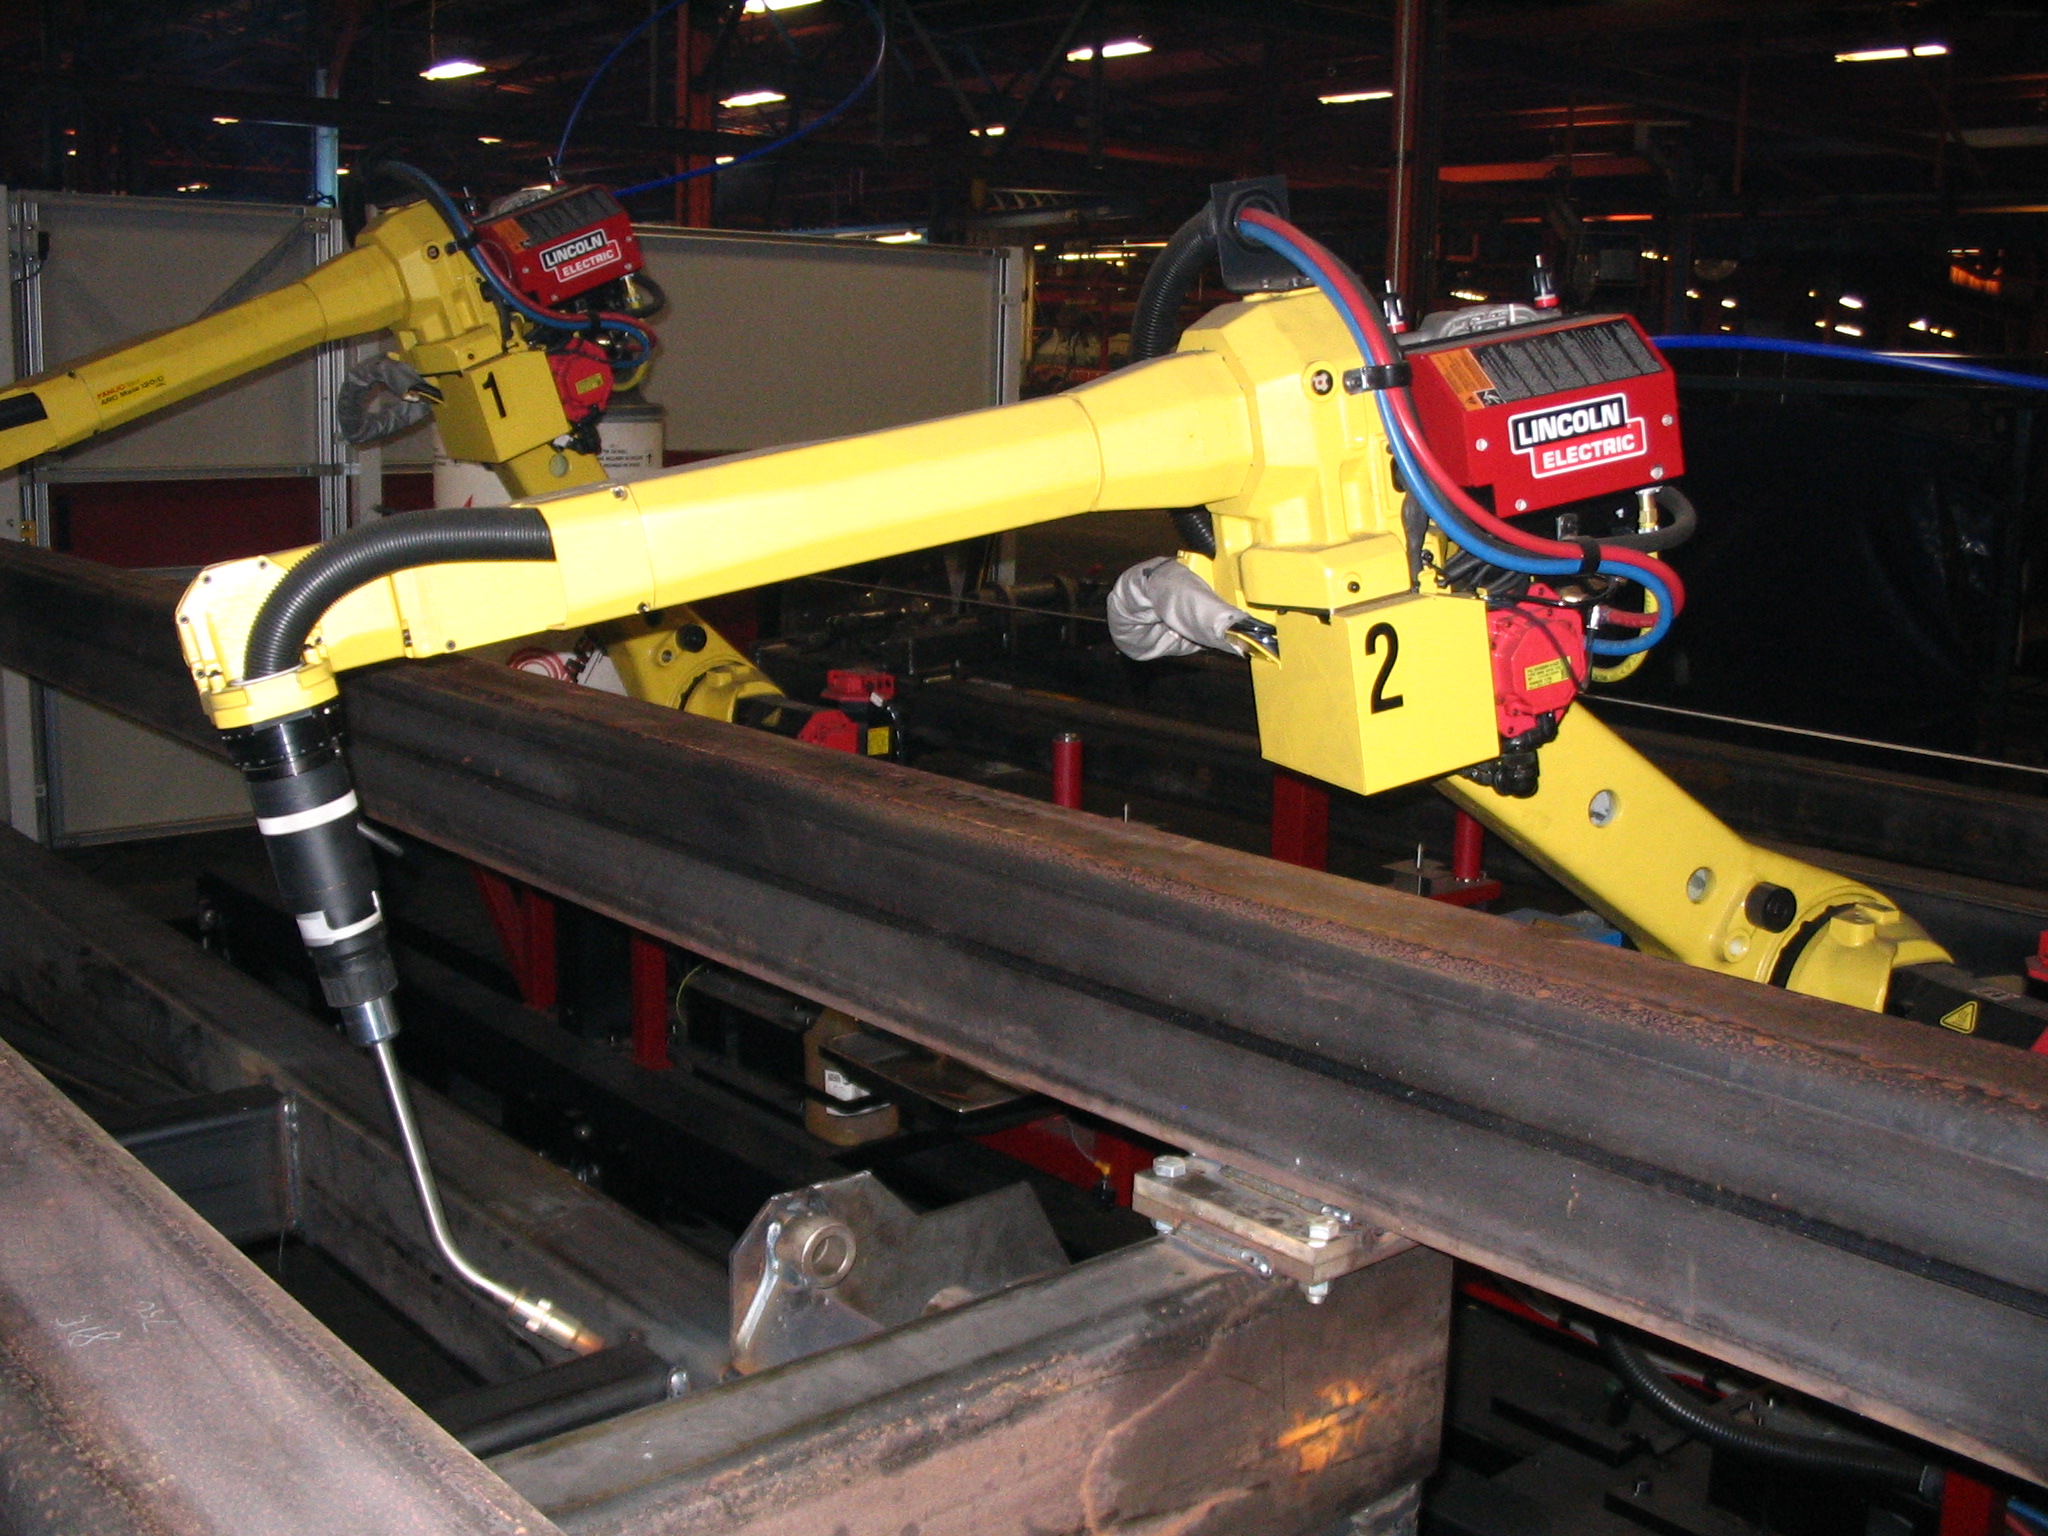
Как разделить приёмку безопасности, движение робота и пригодность сварочного процесса: исходные данные, проверочная партия и передача ячейки в работу.
Что означает готовность ячейки
Работающая программа ещё не означает готовое производство. Разделите три результата: подтверждённую безопасность комплекса, воспроизводимое движение и пригодный сварочный процесс. Каждый результат требует своего основания и ответственного лица. Робот может точно повторять неверную траекторию, а хороший образец не подтверждает устойчивость серии. Ниже приведён редакционный план организации проверки, а не инструкция по запуску оборудования. Работы внутри зоны движения и проверку защит выполняют только подготовленные специалисты по документации комплекса и утверждённому порядку предприятия.
Исходный пакет для проверки
Соберите актуальные чертежи, описание соединений, маршрут сборки, технологию сварки и план контроля. Укажите семейство деталей, границы размеров, материал, оснастку и идентификатор программы. Отдельно перечислите условия, при которых первоначальная проверка перестаёт быть применимой: новый инструмент, изменение упоров, другая редакция детали или программного обеспечения. У владельца ячейки должна быть однозначная исходная конфигурация. Запись «робот настроен» без версии программы, инструмента и изделия не позволяет установить, к какому производственному состоянию относился результат.
Приёмка защит и организации работ
Безопасность проверяют по проекту комплекса и требованиям производителя, независимо от сварочных испытаний. Нужны документированный порядок доступа, распределение полномочий, обслуживание и действия после остановки. Проверка электрических, механических и иных защит не сводится к видимому наличию ограждения. Изменения в системе управления требуют предусмотренной оценки. Не обходите блокировки ради короткой проверочной партии. Если обязательная проверка не выполнена или её результат неясен, не допускайте производственный пуск. Удалённое наблюдение и видеозапись не заменяют предусмотренную приёмку системы безопасности.
Геометрия до первой партии
Разделите точность установки детали, правильность рабочей точки горелки и систему координат изделия. Проверьте доступ к каждому соединению и переходы между участками, а не только сварочную линию. В проверочный план включите смену положения позиционера, кабельный пакет и обслуживание горелки. Конкретные движения и режим проверки задаёт документация оборудования; статья их не назначает. Отметьте участки, где положение детали отличается от цифровой модели. Исправление координат не должно скрывать нестабильное базирование, износ упоров или невозможность выполнить требуемый угол подхода.
Проверочная партия вместо удачного образца
Заранее задайте состав проверочной партии и основания её достаточности. В неё полезно включить представительные варианты сборки, переналадку и предусмотренные смены расходных элементов. Число изделий определяют по задаче, а не по универсальному совету. Сопоставьте результаты контроля с версиями программы и фактическими условиями. Учитывайте время загрузки, остановки, исправления и повторный контроль: длительность горения дуги не равна производственному циклу. Если часть соединений не проверена предусмотренным способом, итог должен прямо отражать этот пробел, а не распространять результат соседних швов.
Учебный разбор нестабильной серии
В вымышленном учебном случае первая деталь проходит контроль, а после нескольких замен заготовки появляется смещение начала шва. Команда сначала сравнивает положение деталей относительно одних и тех же баз, затем состояние горелки и настройки программы. Обнаруженное загрязнение упора фиксируют как проверяемую гипотезу, не как заранее доказанную причину. После предусмотренного обслуживания повторяют согласованную проверочную серию и сопоставляют результаты. Пример учит разделять причины; он не устанавливает производственные допуски, число образцов или право на самостоятельное обслуживание комплекса.
Передача в регулярную работу
Пакет передачи должен содержать принятую конфигурацию, результаты контроля, открытые ограничения и правила изменения. Назначьте владельцев программы, оснастки, сварочной технологии и системы безопасности. Опишите, какие изменения требуют повторной проверки и кто её разрешает. Оператору нужен актуальный рабочий документ, а не переписка с наладчиком. Сохраняйте предыдущую редакцию программы и связь с изготовленными изделиями. Если ячейка передана с ограничением на отдельное семейство деталей, это ограничение должно быть видно в производственном маршруте, а не только в архивном протоколе.
Критерий полезного результата
Готовность означает, что предприятие может объяснить, какое изделие, в какой конфигурации и на каком основании разрешено изготавливать. Экономический результат оценивают по принятой продукции и полной трудоёмкости, включая обслуживание и исправления. Роботизация не отменяет квалификацию технологии, применимые требования к персоналу и контроль соединений. Материал остаётся предварительным практическим разбором. Он не является актом приёмки, оценкой соответствия или подтверждением безопасности конкретного комплекса. Неопределённость должна превращаться в открытое действие с ответственным и основанием закрытия, а не в формальный зелёный статус.
Источники и основания
TWI: возможности и ограничения автоматизации сваркиFronius: проверка роботизированных горелок и требования к персоналуФото: Phasmatisnox, CC BY 3.0 (кадрирование при показе)Лицензия фотографии: Creative Commons Attribution 3.0Редакционная версия. Независимая предметная проверка не завершена.