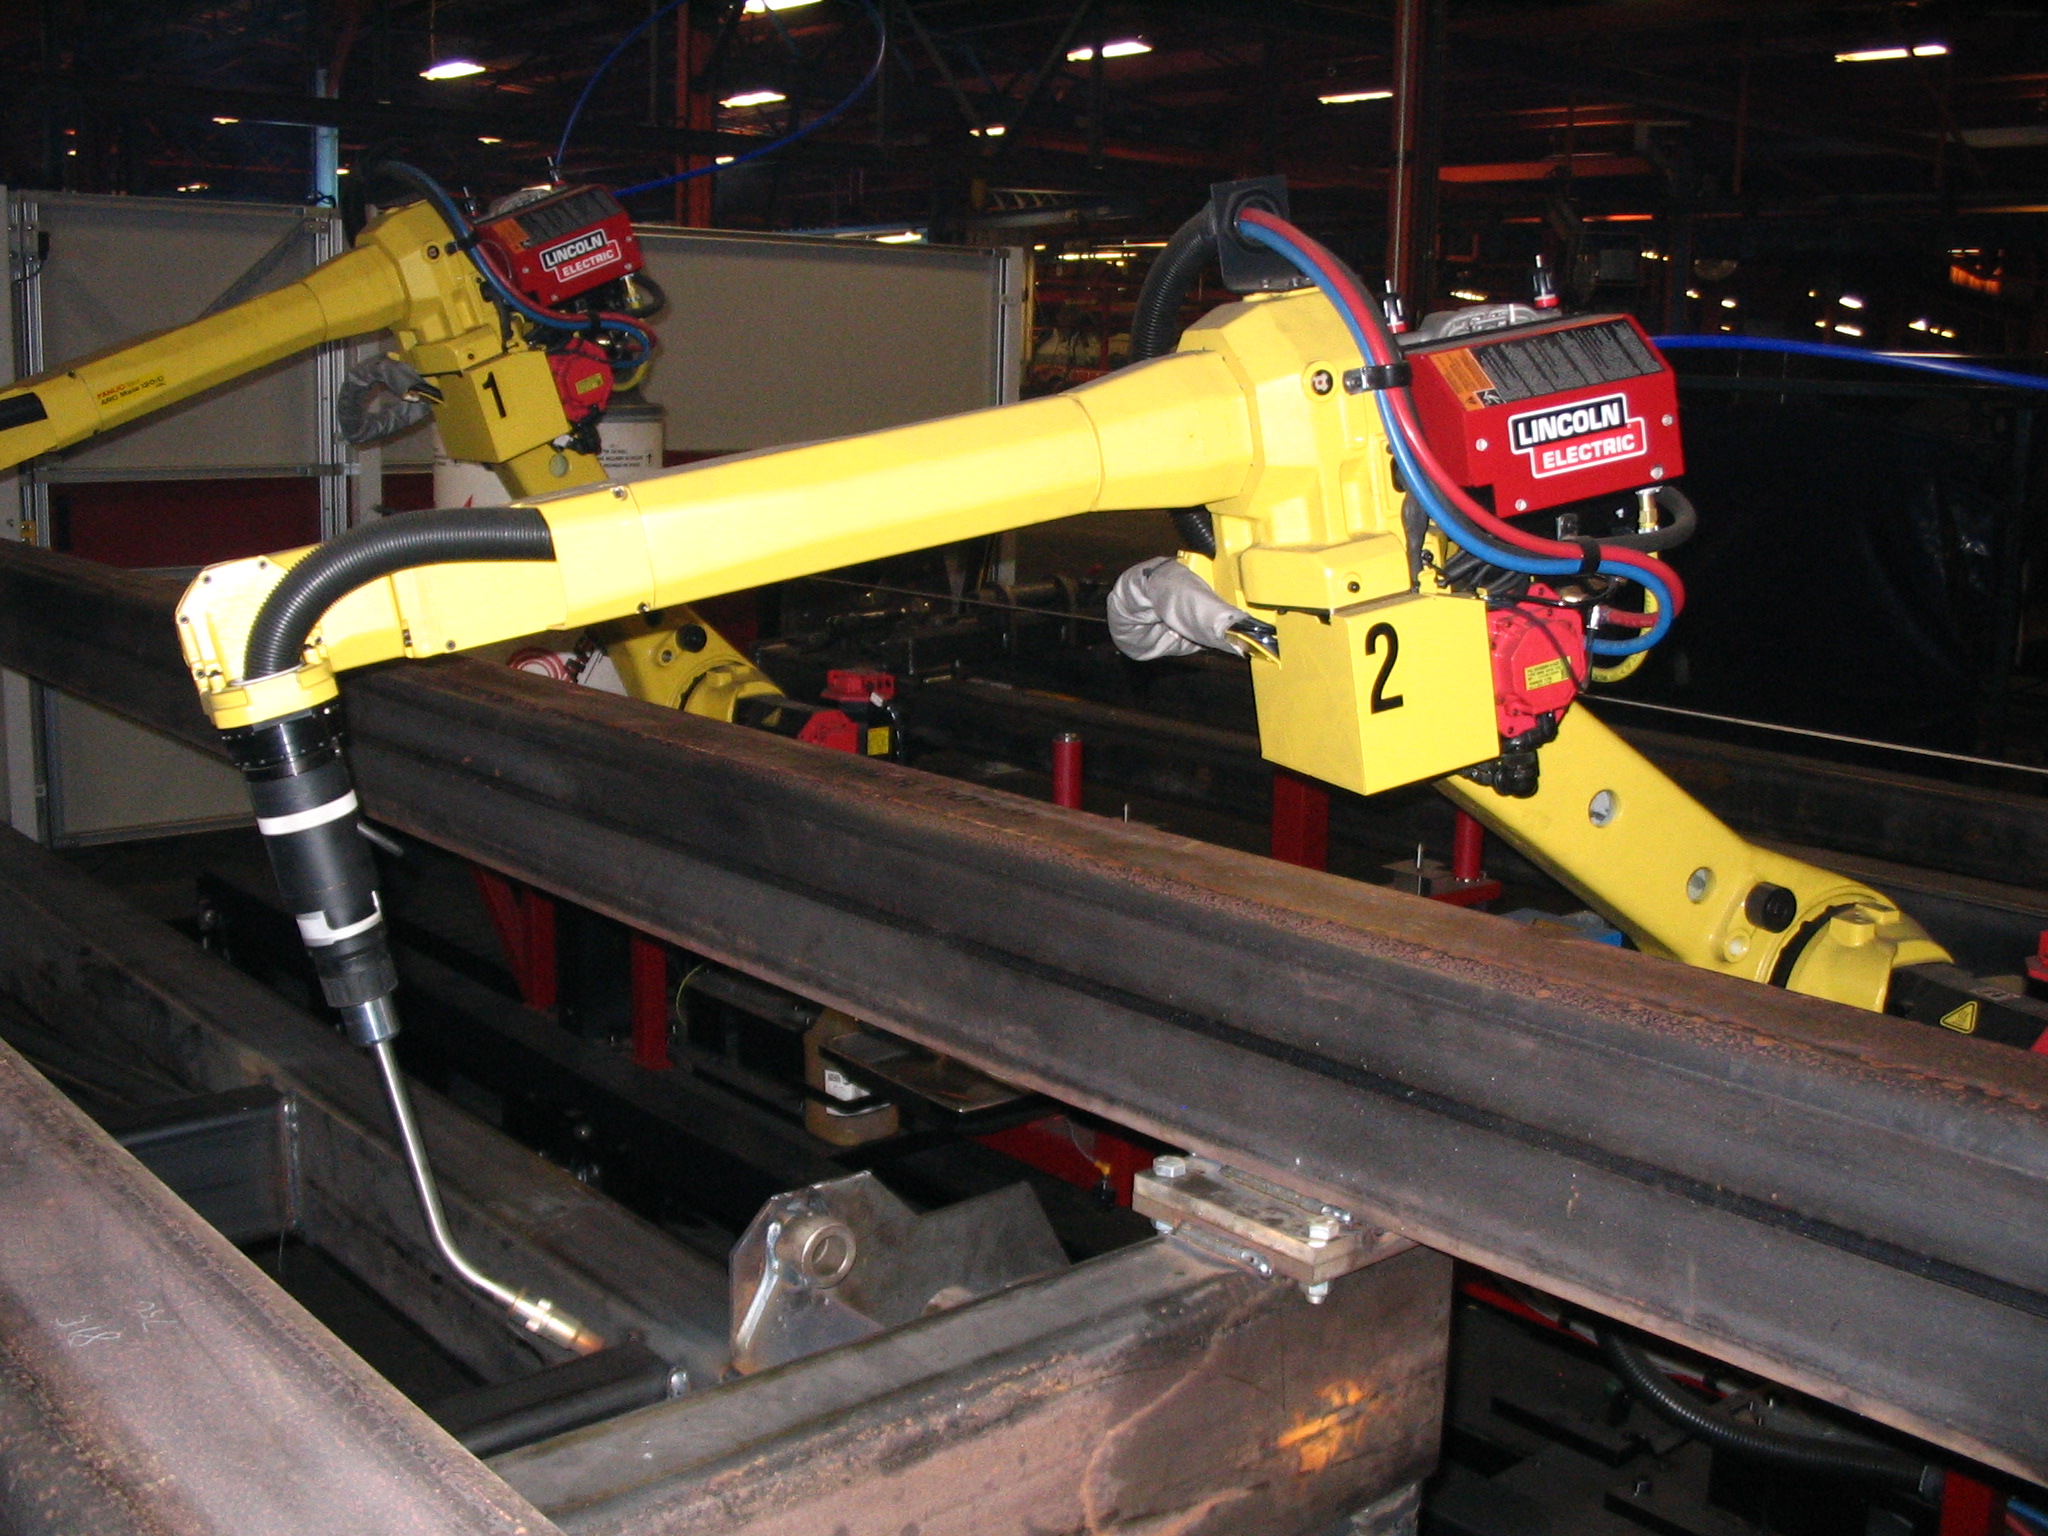
Поиск перед сваркой и слежение во время прохода: допустимые отклонения, потеря сигнала, проверочная серия и ограничения автоматической коррекции.
Поиск и слежение решают разные задачи
Поиск стыка перед проходом уточняет его положение до сварки. Слежение корректирует траекторию по доступному сигналу во время движения. Измерение геометрии и изменение сварочных параметров также не являются одной функцией. Установите, что именно умеет применённая система и какие условия ей нужны. Название опции не подтверждает пригодность для любого соединения. Ниже предложен редакционный план проверки; настройку датчика, робота и реакций системы выполняют подготовленные специалисты по документации комплекса, без обхода защит и самостоятельного расширения разрешённых режимов.
Определите измеряемый признак
Запишите, какой сигнал используется: оптическая геометрия, контактное определение положения, электрические параметры или другой предусмотренный канал. Укажите, какая часть стыка действительно наблюдается и где возможна потеря признака. Результат измерения имеет смысл только вместе с системой координат и временем его применения. Датчик может находить кромку, но не подтверждать правильный зазор по всей длине. Не переносите возможности одной технологии на другую. Контактный поиск перед сваркой, например, не следует описывать как непрерывный контроль сварочной ванны без соответствующего основания.
Задайте границы допустимой коррекции
До проверки сформулируйте допустимые варианты сборки, границы корректировки и предусмотренную реакцию за их пределами. Эти значения получают из технологии, конструкции и документации системы, а не из универсальной таблицы. Коррекция траектории не должна превращать непригодную сборку в якобы принятую. Опишите поведение при недостоверном сигнале, потере стыка и выходе за рабочую область. Продолжение по последнему известному положению допустимо только если это предусмотрено и обосновано для задачи. Решение не должно зависеть от случайного выбора оператора в момент возникновения сообщения.
Проверочная серия по типам отклонений
Разделите влияние смещения детали, изменения зазора, прихваток и состояния поверхности. Для каждого согласованного учебного или испытательного варианта сохраните исходную геометрию, измеренный сигнал, применённую коррекцию и результат проверки соединения. Не изменяйте все факторы сразу. Проверочная серия должна включать представительные переходы и начало с окончанием участка. Один прямой образец не подтверждает работу на сложном контуре. Критерии результата и достаточность серии определяют заранее. Проверку отказов проводят лишь предусмотренным безопасным способом, без импровизированного вмешательства в работающую ячейку.
Связь со сборкой и оснасткой
Повторяющаяся большая коррекция требует оценки базирования, а не только перенастройки чувствительности. Сопоставьте положение детали в разных гнёздах, состояние упоров и редакцию оснастки. Если одна сборка регулярно выходит за согласованную область, её нужно рассматривать как отдельное несоответствие. Успешное нахождение стыка не разрешает автоматически сваривать деталь с неверной подготовкой. Сохраните различие между измеренной геометрией и требуемой. Это позволяет увидеть, компенсирует ли система предусмотренное производственное рассеяние или скрывает ухудшение предыдущей операции, которое позднее станет причиной нестабильности.
Учебный разбор ложного признака
В вымышленном задании система уверенно сопровождает прямой стык, но рядом с прихваткой появляется кратковременная коррекция. Учащиеся сравнивают место события с картой сборки и сохранённым сигналом датчика. Затем проверяют несколько согласованных вариантов прихватки, не меняя одновременно остальные условия. Цель упражнения состоит в различении устойчивого признака стыка и локального возмущения. Оно не устанавливает конкретную чувствительность, алгоритм фильтрации или способ обработки прихватки. Для производственного решения потребуются предусмотренные испытания, оценка соединения и разрешение ответственного за технологию специалиста.
Какие данные сохранять
Полезный протокол связывает идентификатор изделия, номер соединения, версию программы, конфигурацию датчика и фактическую коррекцию. Запишите пропуски данных и переходы в иной режим, если они предусмотрены. График без привязки к изделию не позволяет проверить, какая деталь была затронута событием. Итоговый результат контроля храните отдельно от оценки качества сигнала. Система может корректно отследить геометрию, но соединение останется непригодным по другой причине. Изменение настройки сопровождайте новой записью и сравнением, а не заменой предыдущего файла без истории.
Ограничения автоматического слежения
Слежение помогает поддерживать положение инструмента в пределах обоснованной задачи, но не заменяет технологию сварки, квалификацию персонала и предусмотренный контроль. Отсутствие предупреждения не доказывает отсутствие дефекта. Оптическая или электрическая система имеет собственные ограничения и условия наблюдения. Не называйте датчик универсальным инспектором сварного соединения. Материал остаётся предварительным редакционным разбором. Если границы применимости, реакция при потере сигнала или связь с результатами испытаний неизвестны, готовность следует считать неподтверждённой и оформить конкретное действие по получению необходимых данных.
Источники и основания
TWI: поиск стыка, слежение и адаптивное управлениеFronius: контактное определение положения детали с WireSenseФото: Phasmatisnox, CC BY 3.0 (кадрирование при показе)Лицензия фотографии: Creative Commons Attribution 3.0Редакционная версия. Независимая предметная проверка не завершена.