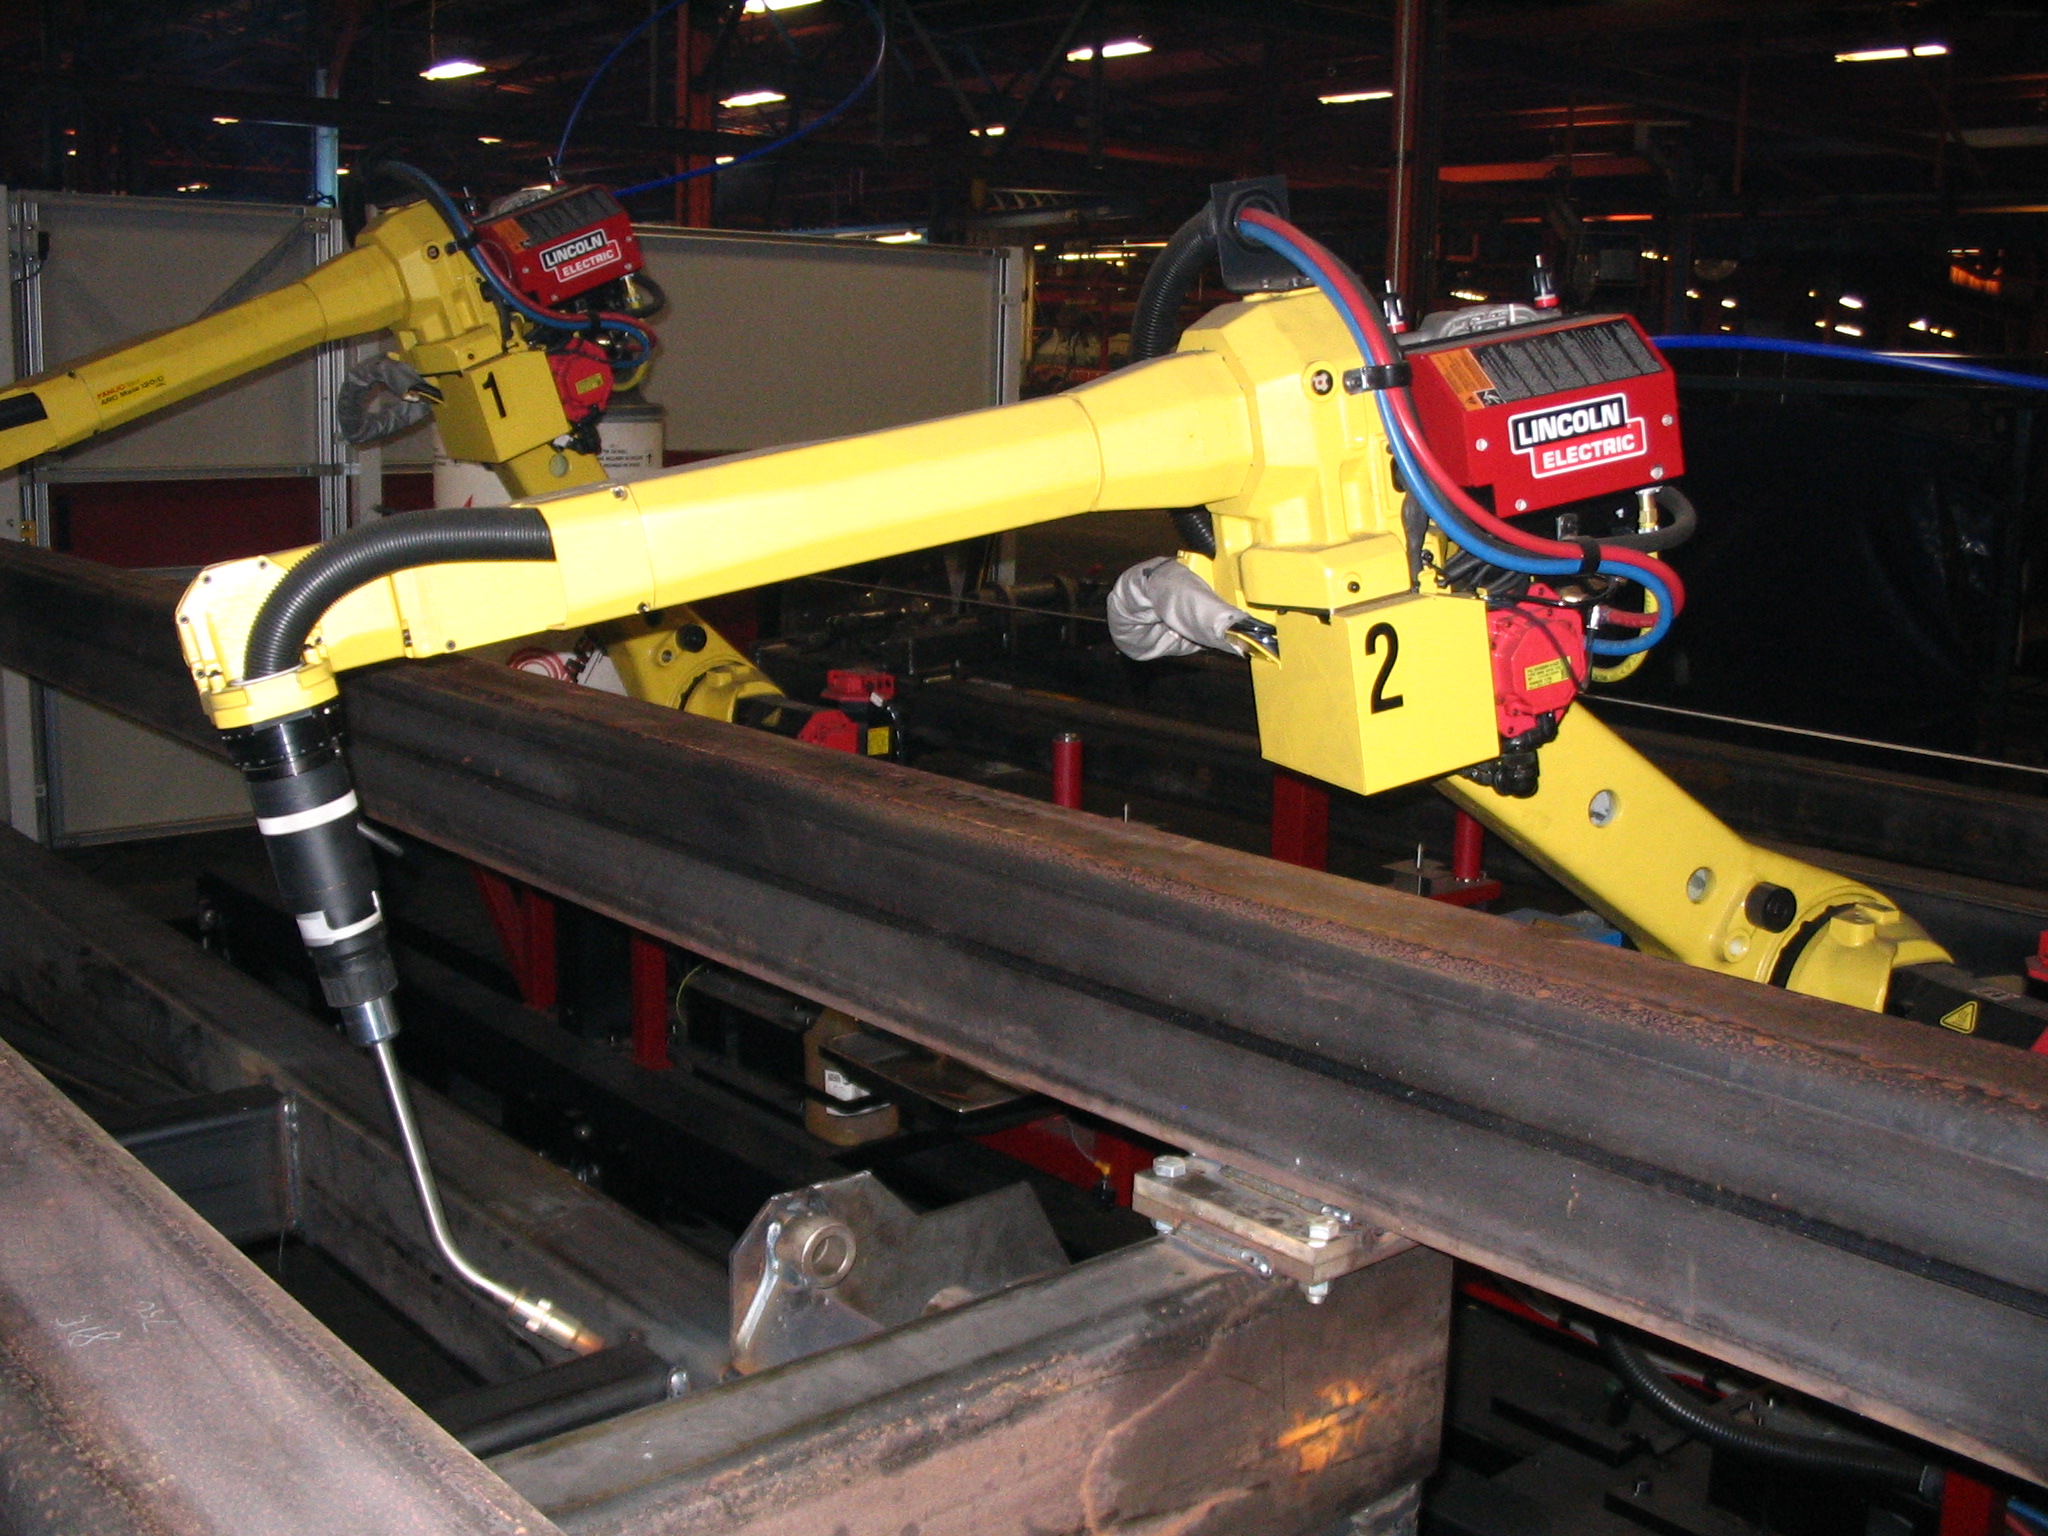
Как отличить изменение рабочей точки инструмента от смещения детали и базы: исходная конфигурация, проверка ориентаций и журнал изменений.
Рабочая точка и причина смещения
TCP обозначает рабочую точку инструмента, используемую системой управления для задания движения. Ошибка её описания отличается от смещения детали или базы изделия. Если исправлять каждую точку программы без установления причины, можно получить приемлемую траекторию только для одной ориентации. Следующая смена положения снова покажет отклонение. Материал предлагает порядок анализа и оформления проверки. Выполнение калибровки, перемещений и обслуживания разрешено только подготовленному персоналу по инструкции конкретного робота, горелки и комплекса; универсальной последовательности нажатий здесь нет.
Зафиксируйте конфигурацию инструмента
Перед проверкой сохраните используемое описание инструмента, его идентификатор, редакцию программы и доступные сведения о предыдущем состоянии. Запишите модель горелки, установленные расходные элементы и условия определения рабочей точки. Геометрия наконечника, положение шейки и заданная длина выступающей проволоки должны соответствовать принятой методике. Фотография помогает идентификации, но не заменяет измерение. Изменение одного элемента не должно автоматически записываться как изменение всей кинематики робота. Если исходное состояние неизвестно, прямо отметьте это ограничение: сравнение с неподтверждённой настройкой не является проверкой стабильности.
Отделите повреждение от настройки
После столкновения или неожиданного отклонения сначала предусмотренно оценивают состояние инструмента и крепления. Пересчёт TCP не восстанавливает повреждённую горелку и не подтверждает её пригодность. Проверочное приспособление применяют только в пределах его назначения. Решение о ремонте или замене принимают по документации изготовителя. Нельзя переносить допустимую величину деформации одной модели на другую. Сохраните сведения о событии, остановке, обнаруженном состоянии и разрешённом действии. Так последующий результат будет связан с реальным изменением оборудования, а не только с новым числом в контроллере.
Разделите инструмент и базу изделия
Составьте карту симптомов: какие участки смещены, меняется ли отклонение с ориентацией и относится ли оно к одному гнезду оснастки. Сравнение выполняют относительно согласованных контрольных баз. Одинаковый сдвиг всей детали может указывать на проблему её установки; зависимость от ориентации требует проверки описания инструмента, но сама по себе не доказывает конкретную причину. Не изменяйте одновременно базу и TCP без записи. Иначе будет невозможно определить, какое действие повлияло на результат и не возникла ли взаимная компенсация двух ошибок.
План проверки после калибровки
Процедуру определения точки выбирают из документации системы. После её выполнения предусмотрите независимую проверку в представительных ориентациях и на геометрии, существенной для изделия. Укажите инструмент измерения, контрольные позиции, метод сравнения и критерий, установленный ответственным специалистом. Сообщение контроллера о завершении процедуры является только частью результата. Проверка одной позиции не подтверждает все рабочие положения. Отдельно оцените сохранение настройки после предусмотренной смены расходного элемента. Не запускайте сварку ради измерения геометрической ошибки, если необходимую проверку можно выполнить предусмотренным безопасным способом.
Учебный пример ошибочной компенсации
В вымышленном упражнении после замены шейки горелки один прямой участок корректируют смещением программы. При переходе к наклонному соединению отклонение возвращается. Учащиеся составляют таблицу ориентаций, сравнивают старую и новую конфигурации инструмента и замечают отсутствие записи о повторной проверке TCP. После выполнения процедуры по учебной инструкции проверяют несколько независимых позиций. Такой пример объясняет недостаточность локальной компенсации. Он не подтверждает, что любая ошибка после замены шейки связана только с TCP, и не задаёт допустимое отклонение производственного шва.
Журнал изменений и возврат
В журнал включите причину изменения, прежнее и новое описание инструмента, исполнителя, дату, метод и результаты проверки. Свяжите запись с заменёнными компонентами и программами, использующими этот инструмент. Возврат к сохранённым числам допустим лишь после предусмотренной проверки соответствия фактической конфигурации. Сам факт наличия резервной копии не делает старую настройку пригодной. Если исправление влияет на уже изготовленную продукцию, вопрос её оценки передают ответственным за качество. Не переписывайте исходный журнал задним числом: новая запись должна сохранять причинную связь с событием.
Когда проверку нельзя закрыть
Оставьте вопрос открытым, если контрольная база нестабильна, измерение не позволяет различить требуемое отклонение или результат зависит от неизвестной конфигурации. Недостаточные данные нельзя заменять усреднённым значением. TCP описывает геометрию инструмента, но не подтверждает состояние сварочной ванны, качество сборки или пригодность режима. Для выпуска изделия нужны отдельные технологические основания и контроль. Статья является предварительным редакционным разбором и не заменяет руководство изготовителя. Практически полезный результат содержит воспроизводимую проверку, ограничения и разрешённую конфигурацию, а не только отметку «калибровка выполнена».
Источники и основания
Fronius: контроль геометрии роботизированной горелкиFronius: измерение положения детали и связь с координатами роботаФото: Phasmatisnox, CC BY 3.0 (кадрирование при показе)Лицензия фотографии: Creative Commons Attribution 3.0Редакционная версия. Независимая предметная проверка не завершена.