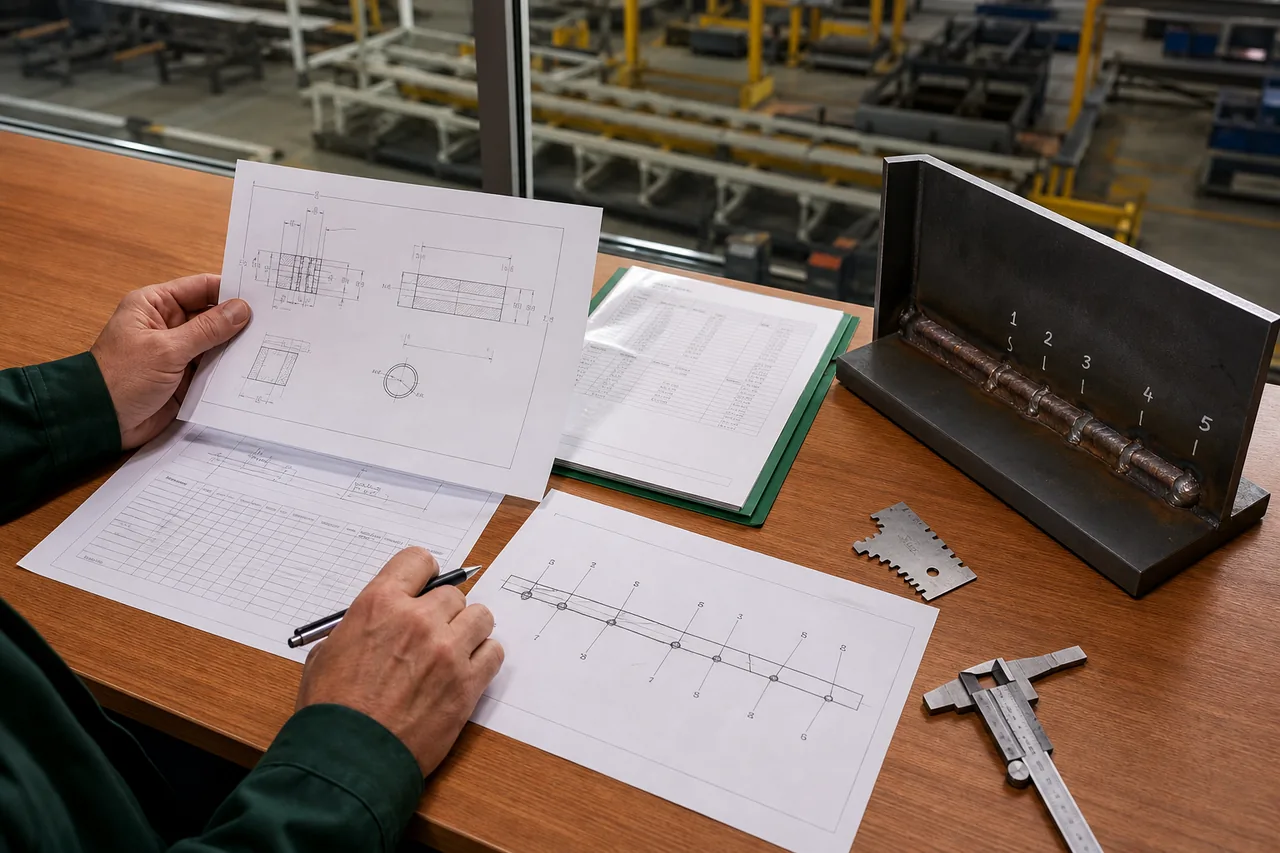
Практическая система прослеживаемости: идентификатор соединения, исполнитель, материалы, технология, фактические параметры, контроль, ремонт и окончательная приёмка.
Что означает прослеживаемость
Прослеживаемость позволяет восстановить историю конкретного сварного соединения: где оно находится, кто его выполнил, по какой технологии, из каких материалов, при каких контролируемых условиях и с каким результатом контроля. Хорошая запись связывает документы между собой, а не просто подтверждает факт выполнения работы.
Идентификатор соединения
Каждому контролируемому соединению присваивают устойчивое обозначение. Оно должно совпадать на схеме, в журнале, протоколах контроля, документах о ремонте и итоговом комплекте. Номер не должен меняться при переходе между участками.
На крупном объекте полезно строить идентификатор из кода объекта, узла и номера соединения, но конкретное правило устанавливает организация. Главное требование — отсутствие дублей и возможность физически найти шов.
Что записывают до сварки
• объект, узел и номер соединения;
• материал, плавку или партию заготовок;
• подготовку кромок, зазор, смещение и результаты сборочного контроля;
• номер применяемого технологического документа;
• специальные условия: подогрев, защита корня, временные крепления;
• допуск исполнителя и готовность оборудования.
Что записывают во время выполнения
Фиксируют дату, смену, исполнителя и его идентификатор или клеймо. Для многосменной работы связь каждого участка или прохода с исполнителем должна быть понятна. Записывают партии сварочных материалов и фактические параметры, которые прямо предусмотрены технологией и системой качества.
Если нормируются предварительный подогрев, межслойная температура, режим термообработки или время нахождения материалов вне контролируемого хранения, соответствующие значения и время вносят без задержки.
Как связать сварочные материалы
Марка материала сама по себе недостаточна. Для расследования отклонения нужна партия или другой идентификатор поставки. На участке выдачи сохраняют связь между складской партией, выдачей исполнителю и соединениями, где материал был использован.
Для электродов дополнительно важны условия хранения и подготовки, если они установлены. Для проволоки — идентификация катушки или бочки и состояние поверхности. Для газа — обозначение смеси и источник поставки в объёме, принятом системой предприятия.
Контроль и окончательный статус
Результат визуального и измерительного контроля связывают с номером соединения. То же относится к радиографическому, ультразвуковому, магнитопорошковому, капиллярному и другим назначенным методам. В журнале или связанной системе должно быть понятно: контроль выполнен, результат принят, требуется исправление или ожидается решение.
Ремонты и повторный контроль
Исходное несоответствие не удаляют из истории. Запись должна содержать положение и характер обнаруженного признака, решение ответственного специалиста, границы выборки, применённую процедуру ремонта, исполнителя и результат повторного контроля.
Если ремонт выполнялся несколько раз, сохраняют всю последовательность. Это важно для инженерной оценки суммарного теплового воздействия и для анализа повторяющихся причин.
Когда вносить данные
Критические сведения записывают в момент операции или сразу после неё. Заполнение журнала по памяти в конце смены повышает риск перепутать партии, параметры и номера соединений. Электронная система полезна только тогда, когда на участке удобно внести данные и сохраняется контроль изменений.
Минимальный аудит записи
1. Соединение можно найти на объекте и на схеме.
2. Указаны исполнители и применимая технология.
3. Основной и сварочные материалы прослеживаются до документов поставки.
4. Зафиксированы требуемые параметры и специальные операции.
5. Все протоколы контроля относятся к тому же идентификатору.
6. Ремонты и повторные проверки не потеряли связь с исходным результатом.
7. Окончательный статус подтверждён уполномоченным лицом.
> Прослеживаемость проектируют от конечного вопроса: какие доказательства понадобятся, если через год потребуется подтвердить качество конкретного соединения.
Источники и основания
Источник по темеРедакционный материал WeldRC. Перед применением требований сверяйте действующую официальную редакцию документа и утверждённую технологию.