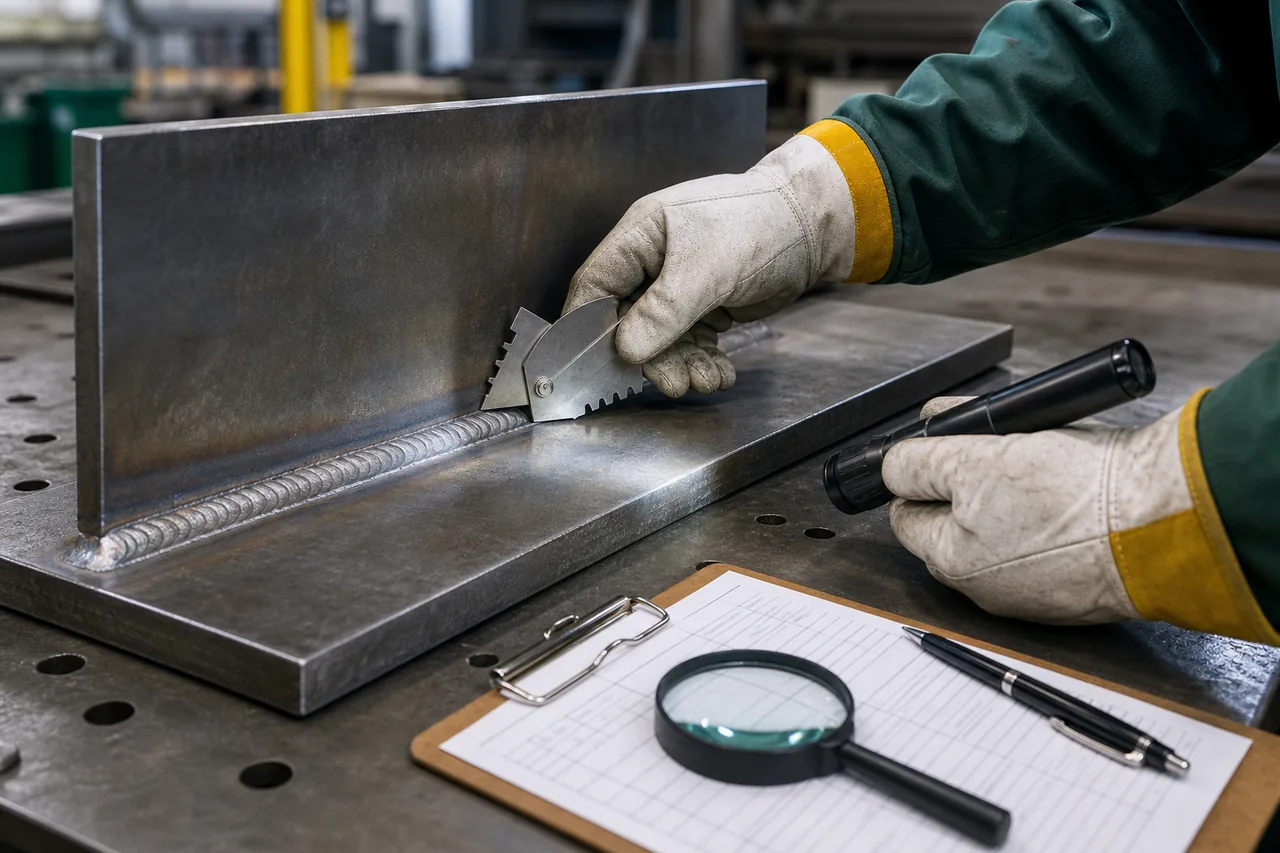
Полный маршрут визуального и измерительного контроля до, во время и после сварки: условия наблюдения, подготовка поверхности, измерения, фиксация и передача результата.
Роль визуального контроля
Визуальный контроль — не финальный взгляд на готовый валик. Он сопровождает изготовление от подготовки деталей до окончательной очистки соединения. Метод позволяет своевременно обнаружить отклонения геометрии, сборки и выполнения процесса, которые после следующих операций станут недоступны.
> Критерии приёмки берут из проекта, технологической документации и применимого стандарта. Внешне аккуратный шов не считается автоматически годным, а визуальный контроль не заменяет другие назначенные методы.
Подготовка к контролю
Контролёр должен иметь доступ к соединению, достаточное освещение и подходящие измерительные средства. Поверхность очищают настолько, чтобы были видны шов, линия сплавления и прилегающий основной металл. Шлак, окалина, брызги и покрытие не должны маскировать признаки.
Проверяют пригодность шаблонов, линеек, щупов, луп и осветительных средств. Документация должна задавать соединение, номинальные размеры и критерии оценки.
Контроль до сварки
До начала процесса проверяют:
• идентификацию материала и соединения;
• форму, угол и состояние кромок;
• притупление, зазор и смещение деталей;
• чистоту зоны сварки и отсутствие повреждений;
• качество, положение и длину прихваток;
• установку подкладки, доступность корня и условия защиты;
• соответствие сборки чертежу и технологической карте.
Отклонение сборки лучше устранить до сварки. Попытка компенсировать неправильный зазор режимом или дополнительным металлом меняет условия процедуры.
Контроль во время сварки
Межоперационный контроль включает соблюдение последовательности, очистку между проходами, состояние кратеров, отсутствие видимых трещин и загрязнения разделки. При необходимости измеряют температуру предварительного подогрева и между проходами.
На многопроходных швах важно осматривать каждый слой до перекрытия. Обнаруженный дефект удаляют по установленной процедуре, а не маскируют следующим проходом.
Контроль готового соединения
После достаточной очистки осматривают всю протяжённость шва и прилегающие зоны. Оценивают:
• непрерывность и равномерность поверхности;
• форму лицевой и доступной корневой стороны;
• плавность перехода к основному металлу;
• подрезы, наплывы, прожоги и незаполненные кратеры;
• поверхностные поры, включения и трещиноподобные признаки;
• смещение, угловую деформацию и другие геометрические отклонения;
• длину, катет, высоту усиления или иные заданные размеры.
Как выполнять измерения
Измерительный инструмент устанавливают на очищенную устойчивую поверхность без перекоса. Результат сравнивают с конкретным номиналом и допуском. При переменной геометрии измерения выполняют в достаточном числе точек, чтобы описать максимальное отклонение и его положение.
Фотография полезна как дополнение: в кадре должны быть идентификатор соединения, масштаб или измерительный инструмент и общий контекст. Фото не заменяет запись результата и не должно быть единственным доказательством размера.
Описание и оценка — разные операции
Сначала объективно описывают признак: тип, положение, протяжённость и измеренный размер. Затем сопоставляют его с критерием. Формулировка «плохой шов» не позволяет принять воспроизводимое решение.
Трещиноподобные признаки не оценивают только по фотографии или зачистке. Соединение идентифицируют и передают на предусмотренное исследование.
Что включить в протокол
• объект и номер соединения;
• этап и объём контроля;
• применённую документацию и критерий;
• условия наблюдения и использованные средства;
• описание, размеры и положение признаков;
• результат оценки и подпись уполномоченного лица;
• ссылку на ремонт и повторный контроль при необходимости.
Типичные ошибки
Осмотр только готового шва, контроль по неочищенной поверхности, отсутствие привязки к номеру соединения, применение неподходящего шаблона, оценка «на глаз» без размера и использование критерия из другого проекта делают результат недостоверным.
Источники и основания
Источник по темеРедакционный материал WeldRC. Перед применением требований сверяйте действующую официальную редакцию документа и утверждённую технологию.