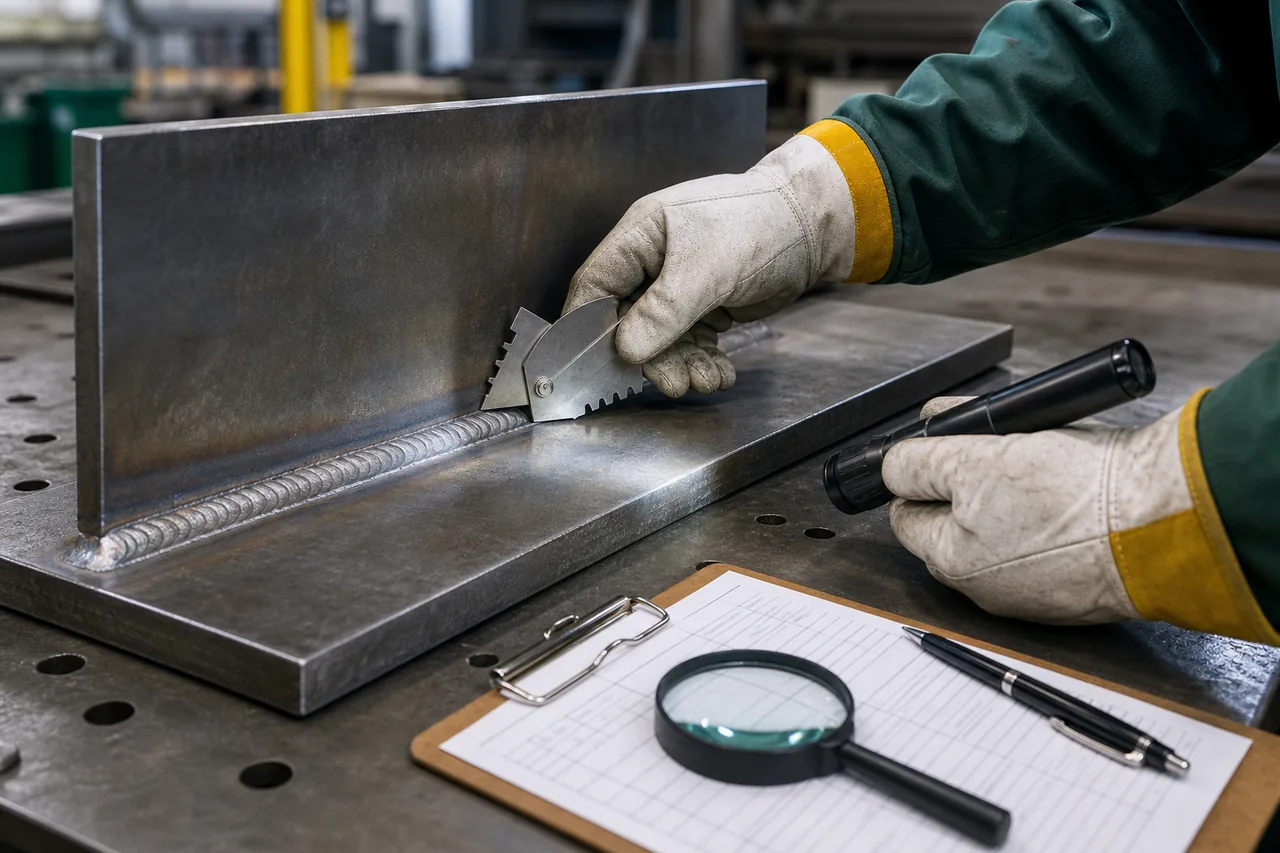
Как обоснованно выбрать метод НК по материалу, геометрии, доступу и ожидаемым несплошностям, а затем связать технику контроля с уровнем приёмки.
Почему метод нельзя выбирать по привычке
Каждый метод неразрушающего контроля чувствителен к определённым признакам и имеет ограничения. Один и тот же шов может требовать комбинации методов: визуального для поверхности и геометрии, поверхностного для мелких открытых несплошностей и объёмного для внутренних зон.
Исходные данные для выбора
Перед назначением метода собирают:
• материал и его магнитные свойства;
• тип соединения, толщину и геометрию разделки;
• доступ к одной или двум сторонам;
• ожидаемый тип, положение и ориентацию несплошностей;
• состояние поверхности и температуру объекта;
• требуемый объём, уровень контроля и критерии приёмки;
• ограничения по безопасности, срокам и сохранению записей.
Назначение должно быть отражено в проектной или технологической документации. Контролёр выбирает конкретную технику внутри установленной процедуры, но не подменяет инженерное решение о требуемом объёме.
Визуальный и измерительный контроль
Визуальный контроль является базовым этапом. Он выявляет поверхностные признаки, отклонения формы и размеры, а также подтверждает пригодность поверхности для последующих методов. Неочищенная поверхность способна сделать другой контроль бессмысленным или дать ложные индикации.
Капиллярный метод
Капиллярный контроль применяют для поиска открытых на поверхность несплошностей на немагнитных и магнитных материалах при подходящем состоянии поверхности. Он чувствителен к трещинам и другим тонким раскрытым признакам, но не показывает закрытые внутренние дефекты.
Поверхность должна быть чистой, сухой и доступной для последовательного нанесения материалов. Температурный диапазон, время выдержки и совместимость материалов задаёт процедура и изготовитель комплекта.
Магнитопорошковый метод
Метод применим к ферромагнитным материалам и ориентирован на поверхностные и близкие к поверхности несплошности. Чувствительность зависит от направления магнитного поля, поэтому контроль обычно выполняют при достаточном числе направлений намагничивания.
Он не подходит для аустенитных нержавеющих сталей и других немагнитных материалов. Покрытие, форма детали и остаточная намагниченность требуют отдельной оценки.
Радиографический контроль
Радиографический метод формирует регистрируемое изображение изменения толщины и плотности. Он хорошо выявляет объёмные несплошности и даёт наглядную запись, но чувствительность к плоскостным дефектам зависит от их ориентации относительно пучка.
Нужны радиационная безопасность, подход к объекту и правильная схема просвечивания. Ограничения по толщине, геометрии и доступу оценивают до назначения метода.
Ультразвуковой контроль
Ультразвуковой метод применяется для поиска и оценки внутренних отражателей. Он может быть эффективен для плоскостных несплошностей, но результат сильно зависит от геометрии, акустических свойств материала, настройки и квалификации специалиста.
Для тонких деталей, сложной формы, крупнозернистых материалов и аустенитных соединений может потребоваться специальная техника или другой метод.
Как связать качество и приёмку
Уровень качества сварного соединения описывает требования к несплошностям, а уровень приёмки конкретного метода — правила оценки его индикаций. Эти понятия связаны профильными документами, но не взаимозаменяемы. Нельзя напрямую переносить размер видимого дефекта в показания УЗК или РК без установленной связи.
Практический алгоритм
1. Определите нормативную основу и требуемый уровень качества.
2. Составьте перечень критичных предполагаемых несплошностей.
3. Проверьте материал, толщину, геометрию и доступ.
4. Выберите метод или комбинацию методов с нужной чувствительностью.
5. Установите объём, зоны, момент контроля и технику выполнения.
6. Назначьте критерии приёмки и форму отчёта.
7. Убедитесь в квалификации персонала и пригодности оборудования.
> Если метод физически не способен надёжно выявить критичный тип несплошности в заданной ориентации, увеличение объёма тем же методом не решает проблему выбора.
Источники и основания
Источник по темеРедакционный материал WeldRC. Перед применением требований сверяйте действующую официальную редакцию документа и утверждённую технологию.