Приёмка сборки до сварки: геометрия, измерительные точки, прихватки, повторная проверка и передача исполнителю. С учебным примером карты контроля без выдуманных допусков.
Сборка — самостоятельная контрольная стадия
Исправлять неподходящую сборку током и присадкой после начала сварки поздно. До передачи соединения исполнителю нужно подтвердить идентификацию деталей, геометрию, чистоту, удержание положения и возможность выполнить назначенную технологию. Эта статья предлагает последовательность проверки, а не назначает размеры разделки или универсальные допуски.
Требуемые зазор, притупление, угол и смещение берут из применимой рабочей документации. Фотография удачного шва или опыт похожего изделия не являются основанием изменить сборку нового соединения.
Исходный комплект
Сборщик получает обозначение изделия и соединения, чертёж с редакцией, сведения о материале, карту подготовки и технологию прихваток. Заранее устанавливают места измерения, пригодный инструмент и лицо, разрешающее отклонения. Если документ не позволяет определить допустимые значения, не заполняют пробел привычными числами.
Проверьте, что детали идентифицированы и не перепутаны после резки или обработки. Несовпадение маркировки устраняется до сварки. Размеры измеряют на предусмотренных поверхностях; оценка «на глаз» не заменяет измерительную запись.
Порядок приёмки сборки
Подготовка поверхностей
Проверьте состояние кромок, следы резки, доступную чистоту зоны соединения и возможность последующей обработки. Способ очистки согласуют с материалом и требованиями объекта. Не переносите загрязнение инструментом, использованным для другой группы металлов. При наличии покрытия сначала устанавливают допустимый порядок подготовки и защиты рабочего места.
Геометрия до прихваток
Измерьте разделку, зазор и взаимное положение в назначенных точках. Для длинного шва одного замера у начала недостаточно, если геометрия меняется по длине. В карте фиксируйте местоположение каждого результата и единицы. Нельзя усреднить неподходящие участки с подходящими и объявить всё соединение годным.
Удержание и прихватки
Положение деталей должно сохраняться на предусмотренных стадиях. Число, размер, расположение и порядок прихваток устанавливаются технологией. Прихватка, включаемая в основной шов, не освобождается от требований к подготовке, исполнителю и расходному материалу только потому, что она короткая.
Не используйте прихватки как основание поднимать или перемещать сборку, если такой способ обращения не рассчитан и не разрешён. Временное удержание при сварке и безопасная транспортировка — разные задачи.
Повторное измерение
После прихваток снова проверьте требуемые размеры: закрепление и усадка могут изменить зазор. Осмотрите доступное состояние самих прихваток, участки начала и окончания, качество переходов. Дефектную прихватку не скрывают основным проходом. Её судьба определяется установленным порядком удаления, исправления или включения в соединение.
Учебный пример карты
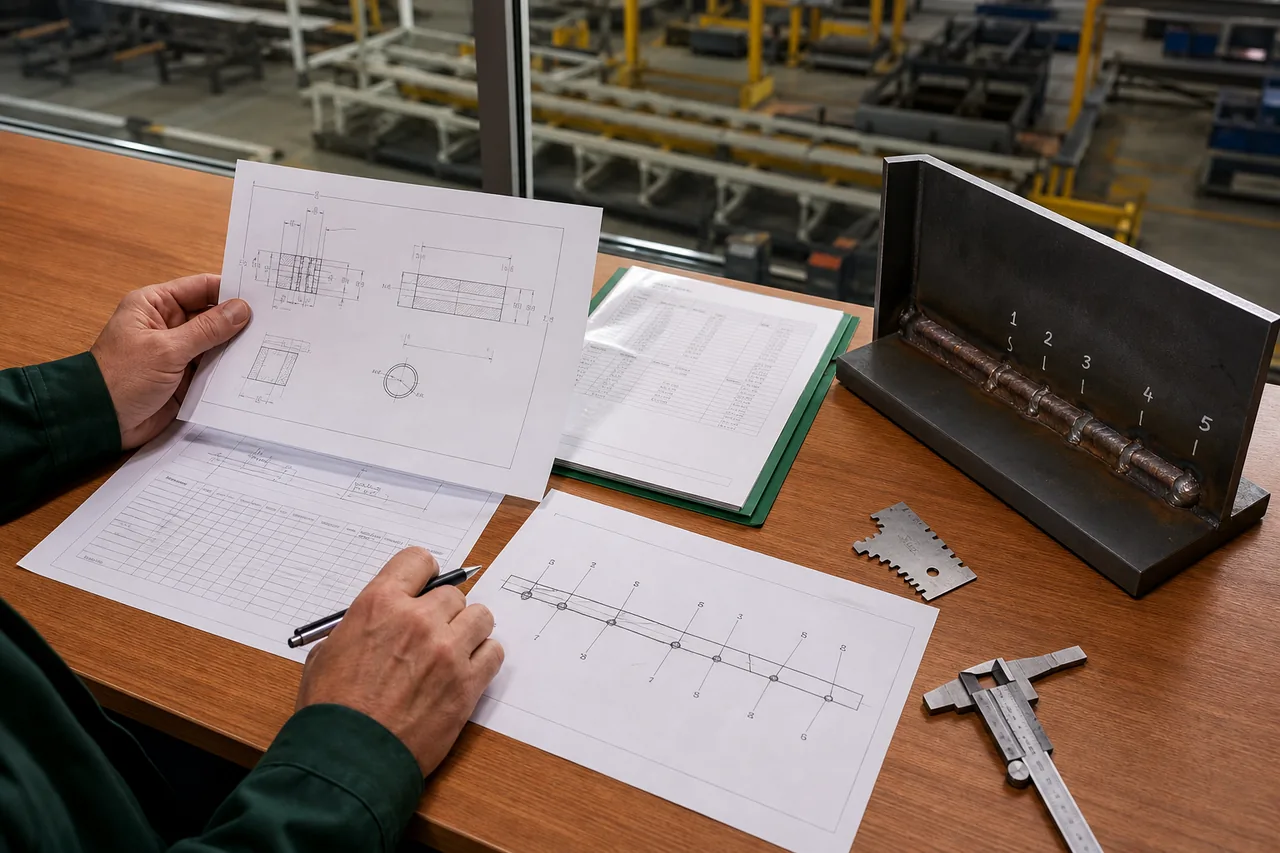
В условной сборке S-01 предусмотрены четыре измерительных сечения. Карта хранит целевые значения и допуски из рабочей инструкции, фактические результаты до прихваток и после них, идентификатор средства измерения и решение принимающего специалиста. Числовые допуски здесь намеренно не назначаются: они принадлежат конкретной технологии.
Если после прихваток один участок выходит за пределы, его не компенсируют арифметическим средним. Сборку удерживают от дальнейшей операции, оформляют отклонение и получают разрешённый способ восстановления. После изменения повторяется предусмотренная проверка.
Передача сварщику
Передайте идентификатор соединения, разрешённую редакцию технологии, карту сборки, сведения о прихватках и открытых ограничениях. Исполнитель должен понимать, какие поверхности доступны и что требуется сделать с временными элементами. Формулировка «сборка принята» без связи с измерениями и документом не обеспечивает прослеживаемость.
Что приёмка сборки не подтверждает
Принятая геометрия не доказывает качество будущего шва. После сварки остаются свои контрольные стадии и критерии. Задача приёмки сборки — не выдать окончательную оценку изделия, а подтвердить управляемую готовность к следующей разрешённой операции и сохранить основания решения.
Источники и основания
TWI: влияние последовательности прихваток на деформацииTWI: назначение и качество прихватокРедакционная версия. Независимая предметная проверка не завершена.