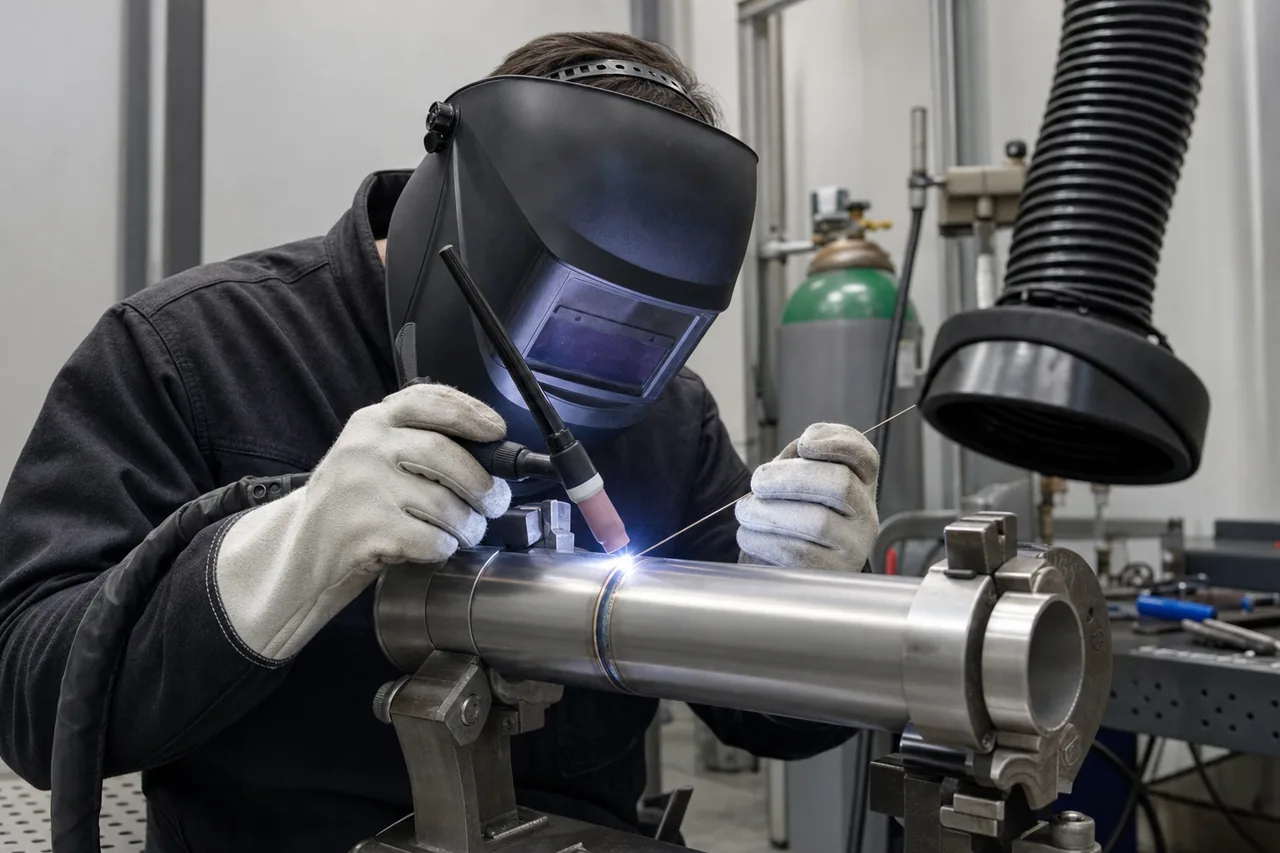
Системный подход к деформациям: конструкция, подготовка, сборка, последовательность сварки, промежуточные измерения, снятие закреплений и контролируемая правка.
Почему возникают деформации
Сварочная ванна и нагретая зона расширяются, а затем сокращаются при охлаждении. Неравномерность этого цикла создаёт продольную и поперечную усадку, угловые перемещения, изгиб и остаточные напряжения. Масштаб зависит от объёма наплавленного металла, жёсткости конструкции, последовательности и распределения тепла.
Управление начинается с конструкции
На раннем этапе оценивают доступность швов, симметрию их расположения, требуемое сечение и возможность механизации. Избыточное усиление и завышенный размер углового шва увеличивают объём металла и усадку, но не дают автоматического роста несущей способности.
Изменение размера или расположения шва относится к проектному решению. На производстве нельзя самостоятельно уменьшать шов даже ради снижения деформаций.
Подготовка и точность деталей
Неточная резка и нестабильный зазор заставляют сварщика менять объём заполнения. Поэтому до сборки проверяют форму кромок, прямолинейность, размеры и состояние поверхности. Повторяемая подготовка уменьшает разброс теплового воздействия.
Сборка и прихватки
Оснастка должна удерживать детали в предусмотренном положении, не создавая неконтролируемых напряжений. Прихватки выполняют подходящим материалом и процессом, размещают по технологической схеме и проверяют до перекрытия.
Предварительное обратное отклонение может компенсировать ожидаемую усадку, но его величина подтверждается технологией или пробной сборкой. Силовое стягивание без расчёта способно привести к резкому перемещению после снятия закреплений.
Последовательность сварки
Для распределения тепла применяют симметричное выполнение, обратноступенчатую схему, чередование участков и другие приёмы, если они предусмотрены технологией. Выбор зависит от геометрии и доступности.
На длинных швах полезно разделить работу на контролируемые участки и измерять геометрию между этапами. Завершение всей стороны конструкции до перехода на противоположную часто увеличивает перекос.
Тепловой режим и объём металла
Соблюдайте диапазон параметров, скорость перемещения, межслойную температуру и размер проходов. Замедление ради улучшения внешнего вида может увеличить тепловложение. Многократная декоративная наплавка также добавляет усадку.
Процесс с большей производительностью не всегда даёт меньшую деформацию: результат зависит от фактической погонной энергии, числа проходов и закрепления.
Промежуточные измерения
Контрольные базы и точки задают до начала сварки. Геометрию измеряют после ключевых этапов при сопоставимой температуре изделия. Горячая конструкция и остывшая конструкция могут иметь разные размеры.
Если тенденция приближается к пределу, работу приостанавливают и корректируют последовательность по согласованию с технологом. Ждать полного завершения обычно поздно и дороже.
Снятие оснастки
Закрепления снимают в установленной последовательности после достижения предусмотренного состояния. Временные приварные элементы удаляют способом, который не повреждает основной металл. Места удаления очищают и контролируют.
Правка после сварки
Механическая или термическая правка выполняется по согласованной процедуре. В ней задают точки приложения усилий или нагрева, предельную температуру, порядок контроля и критерии окончания.
Неконтролируемый нагрев горелкой может изменить свойства материала и создать новые остаточные напряжения. Повторяющуюся правку следует рассматривать как сигнал о проблеме конструкции или технологии.
План управления деформациями
1. Определить критические размеры и допуски.
2. Зафиксировать базы и точки измерения.
3. Установить порядок сборки, прихваток и закрепления.
4. Назначить последовательность швов и проходов.
5. Определить промежуточные этапы измерений.
6. Задать условия снятия оснастки.
7. Предусмотреть согласованный способ правки и окончательный контроль.
> Лучший результат даёт не максимальная жёсткость оснастки, а заранее проверенный баланс конструкции, последовательности, тепла и измерительного контроля.
Источники и основания
Источник по темеРедакционный материал WeldRC. Перед применением требований сверяйте действующую официальную редакцию документа и утверждённую технологию.