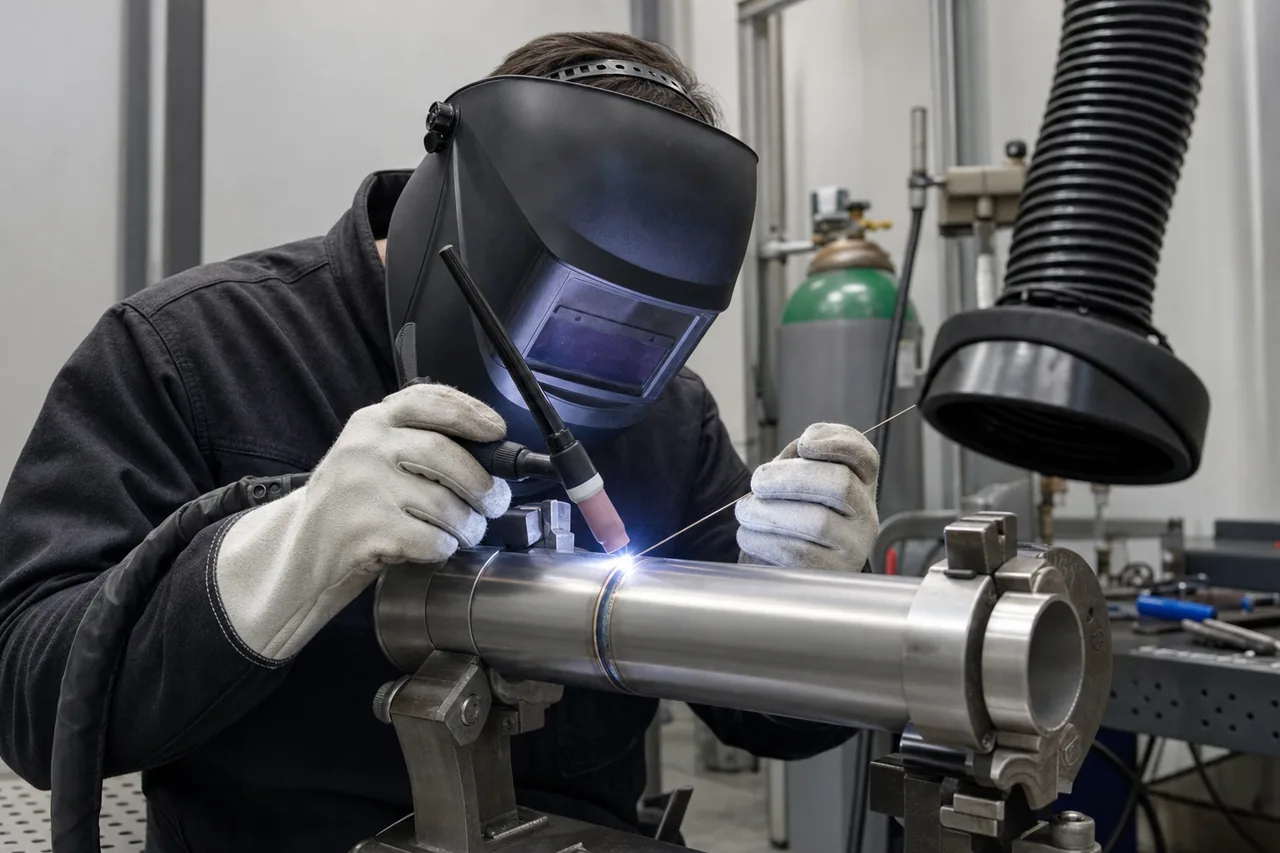
Подготовка TIG-поста, защита обратной стороны, контроль сборки и учебное расследование окисления корня. Чистая поверхность не заменяет контроль соединения.
Уточнить семейство стали
Фраза «TIG по стали» объединяет материалы с разными требованиями к присадке, тепловому циклу и защите корня. Сначала установите марку, состояние поставки, толщину, геометрию и назначение соединения. Для нержавеющих труб Miller и TWI рассматривают защиту обратной стороны как важный фактор сохранения качества поверхности и коррозионной стойкости. Однако универсального газа, расхода или времени продувки для любой сборки статья не назначает. Подход определяется технологией конкретного материала и изделия; внешняя чистота валика не подтверждает свойства всего соединения.
Подготовить управляемую сборку
До сварки проверьте идентификацию материала, подготовку кромок, доступ и фактическую геометрию по назначенным точкам. Для присадки сохраните обозначение и партию, для электрода проверьте тип, диаметр и подготовку по инструкции поста. Инструмент очистки должен соответствовать материалу и установленным требованиям к загрязнению. Не объединяйте в одну запись состояние поверхности и пригодность сборки: чистая деталь всё равно может иметь неприемлемое смещение. Отдельно определите, как контролировать обратную сторону, когда доступ после сборки станет ограниченным.
Защита со стороны горелки и корня
Опишите две области защиты раздельно: газ у горелки и газовая среда обратной стороны, если она требуется. Проверьте схему подвода и выхода газа, герметичность, точки измерения и соблюдение безопасного порядка проверки. Замкнутую полость нельзя бесконтрольно повышать по давлению. Требуемые характеристики среды и время сохранения защиты должны быть заданы процедурой. Аргон способен вытеснять кислород; работа в ограниченном пространстве требует самостоятельных мер безопасности. Продувка детали не является подтверждением пригодности воздуха для дыхания и не заменяет контроль условий рабочего места.
Наблюдение за выполнением прохода
Следите за доступом дуги к кромкам, поведением присадки и местами возможного касания электродом ванны. После загрязнения электрода действуйте по установленному порядку, а не продолжайте проход с изменившейся рабочей частью. Привязывайте изменение цвета или формы к участку, фактической сборке и событиям поста. Для импульсного режима сохраняйте его параметры отдельно от усреднённых показаний. Если требуется расчёт энергии, используйте подходящий метод измерения. Не считайте небольшой видимый валик доказательством малого теплового воздействия или гарантированного сплавления.
Учебный пример с окисленным корнем
На учебной нержавеющей трубе наружная сторона выглядит ровной, а на обратной стороне есть выраженное окисление. До изменения тока проверьте записи среды защиты, состояние уплотнений, путь выхода газа и моменты отключения продувки. Сравните участки начала, остановки и завершения прохода. Допустимость цвета и состояние коррозионной поверхности устанавливаются по требованиям изделия, а не по чужой фотографии. В повторном эксперименте сохраняйте подтверждённые условия сборки и меняйте только согласованный фактор. Поверхностная очистка сама по себе не доказывает, что свойства соединения восстановлены.
Как проверить результат
Сопоставьте геометрию, состояние обеих поверхностей и предусмотренные результаты контроля с критериями, определёнными до начала работы. Если назначены испытания образца, сохраните связь с материалом, параметрами, присадкой и участком. Отделяйте контроль поверхности от методов выявления внутренних несовершенств. Не объявляйте весь шов годным по доступному короткому фрагменту корня. При необходимости исправления согласуйте его последовательность и повторный контроль. Решение должно опираться на назначенные требования и данные, а не на сочетание слов «аргон» и «чистый шов».
Передача и границы применения
В записи результата нужны номер соединения, материал, процедура, расходники, настройки поста, параметры защитной среды и предусмотренные температурные данные. При перерыве укажите, какие условия защиты и состояния поверхности требуется восстановить. Передайте следующему исполнителю незакрытые замечания и точки контроля. Для низколегированной, аустенитной, дуплексной и другой стали используйте собственные подтверждённые процедуры: пример с нержавеющей трубой нельзя автоматически применять ко всем сталям. Эта редакционная статья помогает построить проверяемую работу; она не заменяет аттестацию технологии, квалификацию сварщика и разрешение ответственного специалиста.
Источники и основания
Miller: TIG сварка нержавеющих труб и защита корняTWI: окисление обратной стороны и коррозионная стойкостьРедакционная версия. Независимая предметная проверка не завершена.