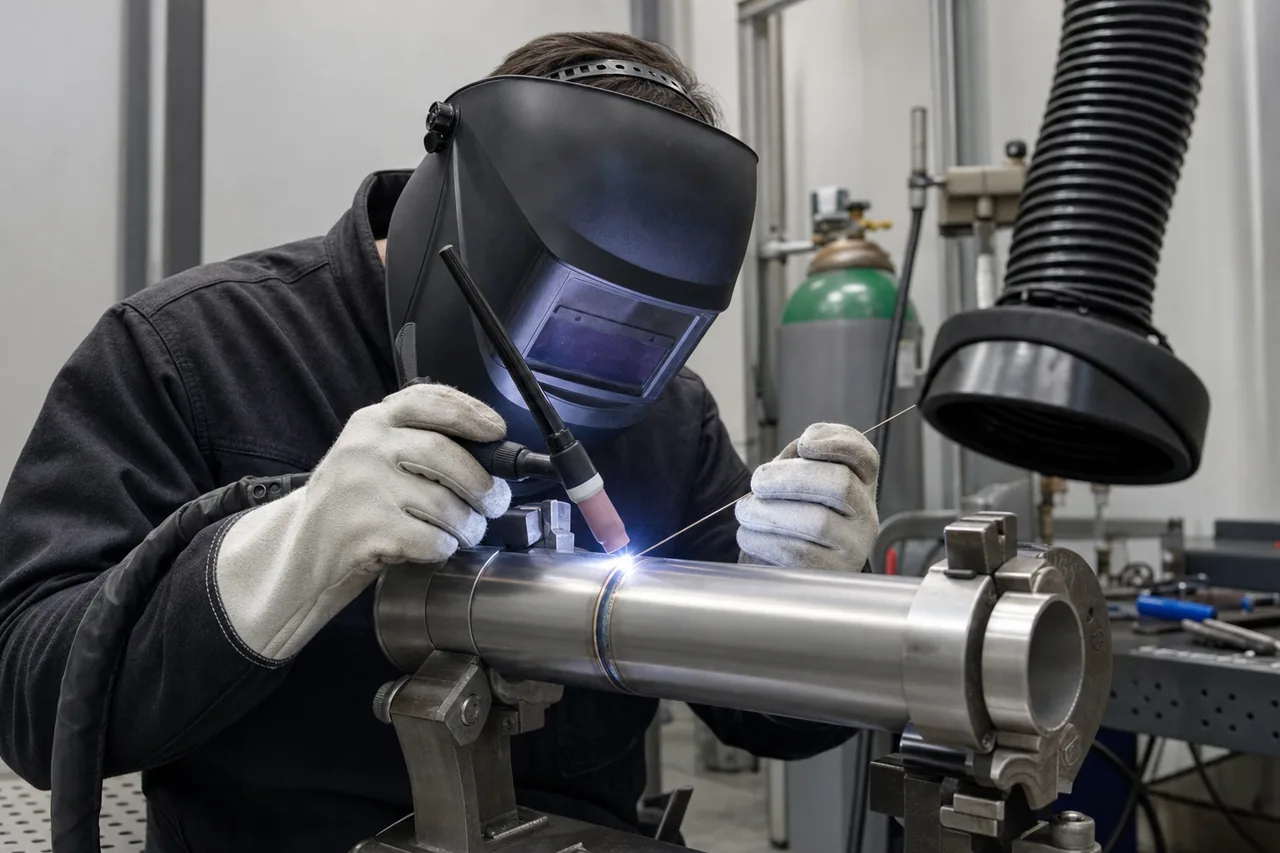
Разделение баланса AC, частоты и энергии; проверка шкалы аппарата, подготовки поверхности и поведения электрода. Сравнение образцов без универсальных процентов EN/EP.
Три настройки с разным смыслом
При TIG AC баланс, частота переменного тока и уровень энергии не являются взаимозаменяемыми ручками. В описании Miller положительная относительно изделия фаза электрода связана с очисткой оксида, а отрицательная обеспечивает нагрев изделия; изменение баланса меняет распределение времени этих фаз. Частота влияет на поведение и концентрацию дуги. Числа на панели разных аппаратов могут обозначать долю EN либо долю EP. Поэтому настройку начинают с руководства конкретного источника, а не с копирования чужих процентов и герцев.
Описать исходный материал
Установите сплав, состояние поставки, толщину, соединение и назначение изделия. Зафиксируйте присадку и требования к свойствам после сварки. Проверьте состояние поверхности и допустимый способ её подготовки, не выдавая очистительное действие AC за замену удаления загрязнений. Для ремонтной детали важны история эксплуатации и возможное пропитывание загрязнениями. Фото блестящей поверхности не подтверждает отсутствие влаги или органических остатков. Подготовка должна быть воспроизводима и безопасна, с обращением с химическими средствами по установленным инструкциям и требованиями рабочего места.
Проверить шкалу аппарата
Запишите модель, программу, форму сигнала, смысл показания баланса и включённые дополнительные функции. Процент без указания EN или EP недостаточен для передачи настройки. Отдельно отметьте режим регулирования частоты AC и наличие импульса сварочного тока: это разные параметры даже при одинаковой единице «герц». Для электрода проверьте совместимость типа, диаметра и подготовки с руководством источника. Если программы используют автоматические ограничения, фиксируйте не только доступную коррекцию, но и базовую программу. Не считайте положение регулятора измерением фактического сигнала.
Что наблюдать на образце
На согласованном учебном образце отмечайте устойчивость дуги, поведение электрода, форму зоны очистки, края ванны и места подачи присадки. Сравнивайте наблюдения со сборкой и параметрами, а не отдельно от них. Слишком сильное изменение формы рабочей части электрода требует поиска причины, а не немедленного дальнейшего увеличения тока. Чёрные включения или нестабильность также не имеют единственной причины. Для каждой гипотезы определите проверяемый фактор: подготовка поверхности, защита, состояние присадки, шкала баланса либо настройка источника.
Учебное сравнение двух настроек
Предположим, два образца сварены при разных значениях баланса, но только у первого записано, что число означает долю EN. Сравнение невозможно признать воспроизводимым до уточнения второй шкалы. После уточнения сравните одинаковые участки и результаты предусмотренного контроля. Одновременно изменять баланс, частоту, ток и скорость неудобно: нельзя определить, что вызвало эффект. Испытывайте отдельную коррекцию в согласованных границах, сохраняя исходную точку. Более узкая зона очистки или красивый валик не являются самостоятельным доказательством качества соединения.
Не маскировать пористость режимом
При пористости отдельно исследуйте возможные источники загрязнения, состояние газового тракта и условия хранения присадки. Нельзя считать повышение энергии универсальным решением: другие свойства и геометрия могут выйти за установленную область. Если внешний вид улучшился, подтвердите изменение назначенным контролем, а не только отсутствием открытых пор. Сохраняйте сведения о неудачных образцах и их условиях. Повторная успешная проба служит основанием для согласованного решения в проверенной ситуации, но не переносится автоматически на другой алюминиевый сплав, толщину или ремонтную деталь.
Карта настройки и применение в производстве
В карте укажите материал, соединение, источник, программу, смысл баланса, частоту AC, режим импульса, электрод, присадку и защитный газ. Добавьте метод подготовки поверхности и предусмотренные условия измерения. После смены источника сравните функциональный смысл настроек, а не только цифры на панели. Производственные параметры и допустимые отклонения должны происходить из подтверждённой процедуры. Статья сознательно не задаёт универсальные проценты, токи, расходы и частоты: её результатом является понятная запись и управляемая проверка, а не ложный рецепт, подходящий для любого аппарата и алюминия.
Источники и основания
Miller: баланс AC и очистка оксидаMiller: частота AC, форма дуги и электродРедакционная версия. Независимая предметная проверка не завершена.