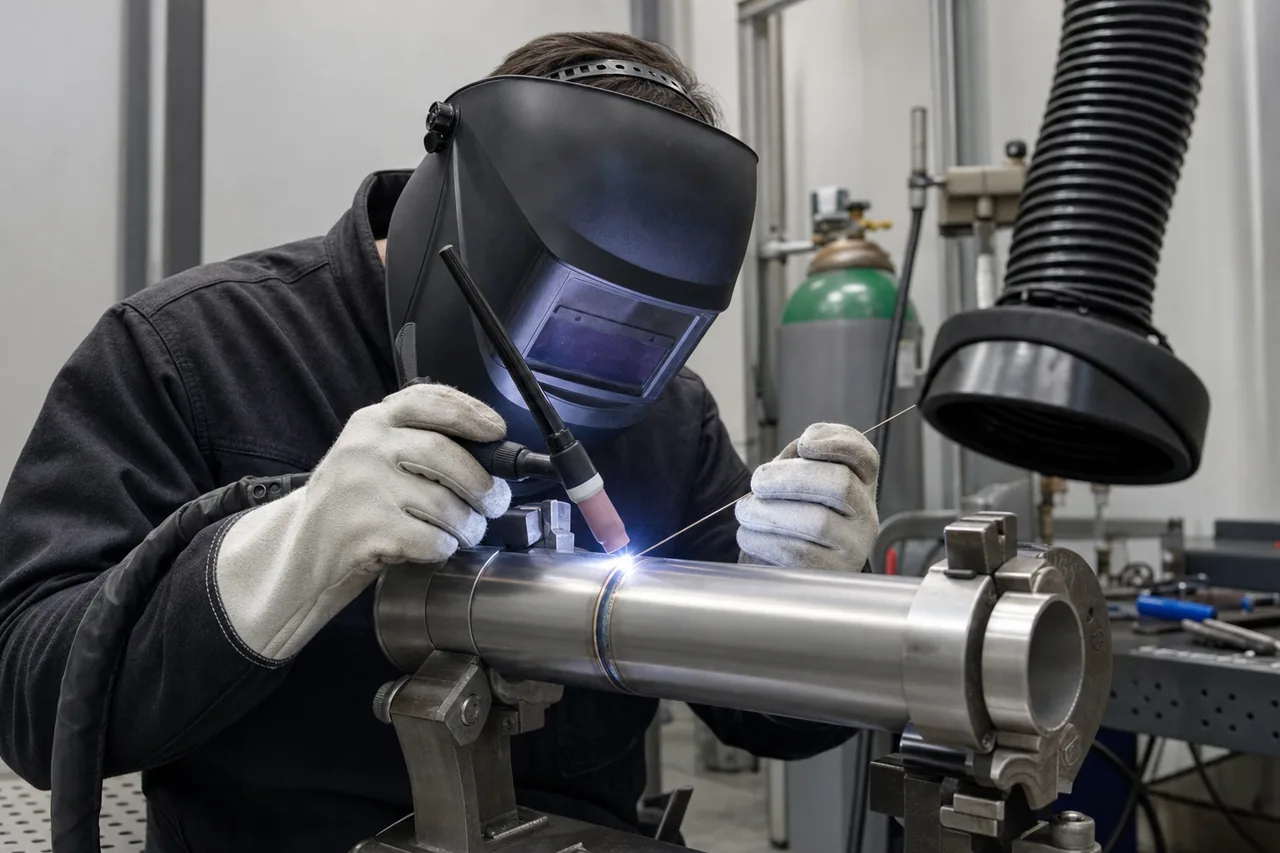
DCEN, DCEP и AC без путаницы: как сопоставить технологию, паспорт расходного материала и фактическое подключение. Отдельно о MMA, TIG и MIG/MAG.
Обозначения, которые нужно читать одинаково
При постоянном токе DCEN означает отрицательный электрод, DCEP — положительный. Отсчёт ведётся относительно электрода, а не относительно зажима на изделии. При AC направление меняется во времени; простая перестановка кабелей не превращает источник постоянного тока в источник переменного.
Полярность влияет на процесс, но выбирать её только по пожеланию «побольше проплавление» нельзя. Опорой служат рабочая технология, паспорт расходного материала и инструкция конкретного источника. Эта статья помогает проверить согласованность документов и подключения, не заменяя подбор режима.
Почему одного правила для всех процессов нет
Покрытый электрод MMA
Разные марки рассчитаны на разные сочетания рода тока и полярности. Проверьте обозначение на упаковке и техническом листе именно поставленной марки и диаметра. Слова «основное покрытие» или цвет упаковки не определяют весь разрешённый диапазон. Если технология требует сочетание, которого изготовитель не допускает, не выбирайте компромисс самостоятельно: требуется решение технолога.
Неплавящийся электрод TIG
В распространённых задачах сварки сталей применяется постоянный ток с отрицательным электродом; для алюминия часто используют AC с управлением долями полярности. Это описание типовых схем, а не универсальное назначение для любого сплава. Баланс AC, форма волны и возможности источника должны рассматриваться вместе. Одинаковое число на панелях двух моделей может иметь различный смысл обозначения доли EN или EP.
Плавящаяся проволока
Для MIG/MAG и порошковых проволок проверяется конкретная классификация и технический лист. Нельзя переносить подключение сплошной проволоки на любую самозащитную. После смены материала убедитесь, что назначенные процесс, полярность и газ согласованы; изменение одного кабеля не заменяет полную перенастройку оборудования.
Проверка перед началом
- Перепишите обозначение расходного материала полностью, включая производителя и партию.
- Найдите требуемый род тока и полярность в действующей технологии.
- Сопоставьте требование с документацией материала и источника.
- По безопасной процедуре проверьте фактическое подключение и положение органов управления.
- Для удалённой подачи или дополнительных блоков проверьте всю схему, а не только выход аппарата.
- На предусмотренном пробном участке подтвердите поведение процесса и сохраните результат.
Перекоммутацию выполняют в предусмотренном отключённом состоянии. Нельзя менять соединители под нагрузкой или принимать наклейку на старом кабеле за доказательство текущей схемы. Обратный сварочный провод и защитное заземление выполняют разные функции.
Как оформить запись без двусмысленности
Плохая запись: «обратная». Лучше: «DCEP: держатель на положительном выходе; обратный провод на отрицательном; соединение и технология указаны». Для AC записывают режим источника и смысл выбранного баланса по паспорту. Исторические названия «прямая» и «обратная» допустимы только при понятной системе обозначений в рабочем комплекте.
Учебная ситуация: после обслуживания источник вернули с изменённым подключением. До сварки исполнитель сверил схему с инструкцией, обнаружил расхождение и остановил подготовку. В карте отмечены проверенная схема и разрешённое восстановление. Никакое фактическое производство и успешное испытание этим примером не заявляются.
Если процесс ведёт себя необычно
Перегрев вольфрама, изменение формы ванны или плохое зажигание являются поводом проверить несколько факторов, но сами по себе не доказывают неправильную полярность. Сначала установите фактическую схему, затем оцените остальные условия. Не исправляйте подозрительный шов перестановкой кабелей и продолжением поверх него.
Границы вывода
Правильная полярность подтверждает только одну часть подготовки. Она не доказывает пригодность технологии, квалификацию исполнителя, отсутствие дефектов и соблюдение теплового режима. Приёмка остаётся связанной с конкретным изделием и назначенным контролем. Источники ниже объясняют физику и типовые схемы, а разрешение на производственное применение задаётся документацией объекта.
Источники и основания
TWI: выбор AC и DC для TIGMiller: выбор покрытого электродаРедакционная версия. Независимая предметная проверка не завершена.