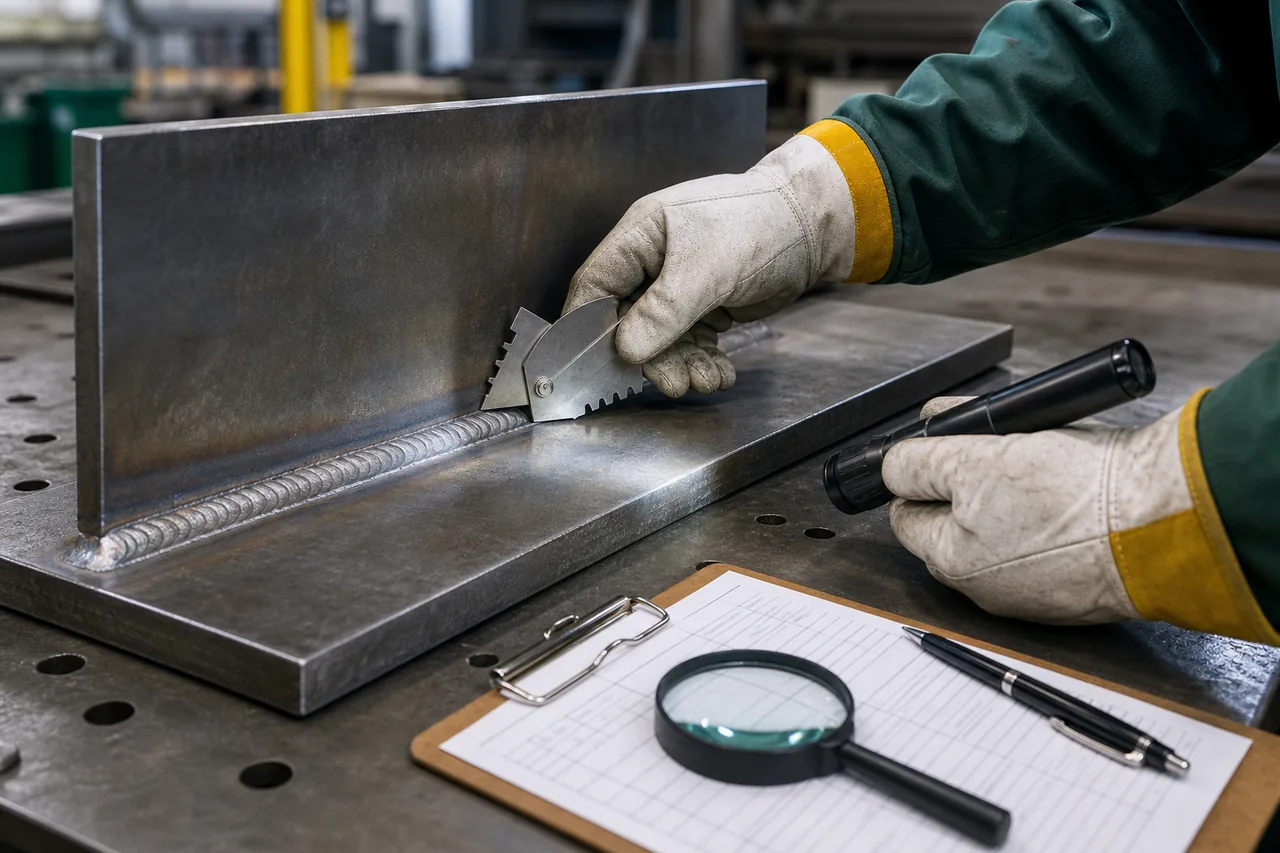
Как отличить несплавление от непровара корня, проверить доступ дуги к кромке и организовать разбор дефекта. Контроль, согласование ремонта и прослеживаемость.
Что именно называют несплавлением
Несплавление — отсутствие требуемого соединения металла шва с поверхностью основного металла либо с ранее выполненным проходом. Непровар корня относится к недостаточному проникновению в предусмотренную корневую зону. Эти признаки могут встречаться вместе, но одинаковое слово «непровар» для любого внутреннего дефекта мешает установить причину.
Карточка предназначена для организации диагностики. Она не заменяет заключение контроля и не задаёт универсальный критерий допустимости. Наименование, положение и оценка обнаруженного признака сопоставляются с документацией конкретного изделия.
До изменения режима
Сохраните идентификатор соединения, проход, область индикации и результаты назначенного контроля. Отметьте процесс, материал, толщину, геометрию разделки, положение, расходный материал и редакцию технологии. Если место ещё доступно, полезны фотографии с понятной ориентацией и масштабом; красивый общий снимок валика не заменяет локализацию.
Не перекрывайте подозрительный участок очередным слоем ради улучшения внешнего вида. Самовольная зачистка тоже может уничтожить информацию, нужную для разбора. Порядок остановки, ограничения последующих работ и передачи на оценку устанавливается системой качества объекта.
Проверка причин по группам
Доступ дуги к поверхности
Слишком тесная разделка, неудобный доступ, неправильное положение горелки или перекрывающий обзор валик могут мешать обработке нужной поверхности. Сопоставьте фактическую геометрию с подготовкой по технологии. Не делайте новую разделку на ответственном изделии без разрешённого решения.
Поведение ванны и прохода
Недостаточное воздействие на боковую поверхность и опережающая дугу ванна требуют разных решений. Простое увеличение тока не является универсальным исправлением. Оцените совместно скорость, расположение дуги, форму прохода и разрешённые параметры. Изменения остаются внутри согласованной области технологии либо проходят установленное согласование.
Чистота и межслойная подготовка
Осмотрите доступные поверхности и записи о зачистке. Остатки шлака и загрязнения могут сопровождать проблемы между проходами, однако наличие включений не означает, что каждое из них является несплавлением. Сохраняйте различие между предположением о причине и подтверждённым результатом исследования.
Условия повторения
Если признак повторяется в одном пространственном положении или только у конца прохода, сравните доступ, положение исполнителя и изменение геометрии по длине. При отклонении дуги требуется отдельная проверка сварочной цепи и возможного магнитного влияния, а не только наблюдение за руками сварщика.
Как построить проверяемую гипотезу
Учебный пример: в нескольких соединениях обнаружены признаки по одной боковой стенке. Команда сохраняет одинаковый масштаб локализации, проверяет сборку, форму разделки и последовательность проходов. На разрешённом пробном комплекте меняется один согласованный фактор, затем выполняется назначенный контроль. Сопоставляются результаты до и после, а не только вид поверхности.
Это вымышленная схема разбора. Она не подтверждает, что причиной любого бокового несплавления является угол горелки, и не является разрешением на пробный ремонт рабочего изделия.
Ремонт и повторный контроль
По результатам оценки получают управляемое решение: пригодность, дополнительные исследования или ремонт по утверждённому порядку. Если назначено удаление дефектного участка, подтверждают полноту удаления предусмотренным методом, затем выполняют разрешённую восстановительную операцию и повторный контроль.
Нельзя писать «исправлено» только после наложения нового валика. Запись должна связать исходное обнаружение, границы удаления, ремонтную технологию, исполнителя и результаты контроля. Причина также проверяется: иначе повторное выполнение может воспроизвести тот же дефект.
Минимальная запись для разбора
Сохраните локализацию, исходную подготовку, фактические параметры и условия, подтверждённые наблюдения, проверенную гипотезу, согласованное решение и результат. Не выдавайте визуальный осмотр за доказательство отсутствия внутренних дефектов. Объём и пригодность метода контроля назначаются для конкретного соединения, материала и задачи.
Источники и основания
TWI: несплавление по кромке и между проходамиРедакционная версия. Независимая предметная проверка не завершена.